Продукты


 Исследовать



литий-полимерный аккумулятор
Низкотемпературный литий-полимерный аккумулятор 3,7 В, 150 мАч
3,7 В литий-ионный поли аккумулятор низкотемпературный 100 мАч
Низкотемпературный литий-полимерный аккумулятор Molex JST Разъемы Horise
7,4 В литий-ионный аккумулятор 6200 мАч в упаковке
Производитель аккумулятора 7,4 В Li po 2000 мАч
Индивидуальная литий-полимерная батарея с корпусом 3,7 В
Ультратонкая батарея
Ультратонкая литий-полимерная батарея 0,9 мм
Литий-полимерный аккумулятор 3,7 В ультратонкий 120 мАч
3.7 В ультратонкий литий-ионный аккумулятор 80 мАч
3,7 В литиевая батарея быстрой зарядки 720 мАч
Литий-полимерный аккумулятор с быстрой зарядкой 3,85 В 110 мАч
Литий-полимерный аккумулятор с быстрой зарядкой 2C 5C
Батарея высокой плотности
Литий-полимерный аккумулятор высокой плотности 3,7 В, 1500 мАч
Литий-полимерный аккумулятор высокой плотности 11,1 В, 2000 мАч
Литий-полимерный аккумулятор высокой плотности 3,8 В, 1300 мАч
Литий-полимерный аккумулятор 3,7 В высокой плотности 7500 мАч
Литий-полимерный аккумулятор 3,7 В, 900 мАч, высокая плотность
Литий-полимерный аккумулятор высокой плотности 3,7 В 6000 мАч
Резидентное хранилище энергии
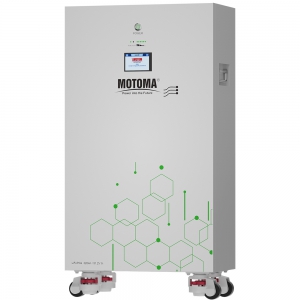
LiFePO4 аккумулятор BESS 20 кВт·ч 51.2 В 390 А·ч для систем хранения энергии и ИБП
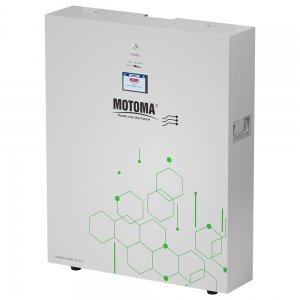
Литиевая батарея LiFePO4 16 кВт·ч для ESS, EPS и BESS с сертификацией UL, CE и IEC
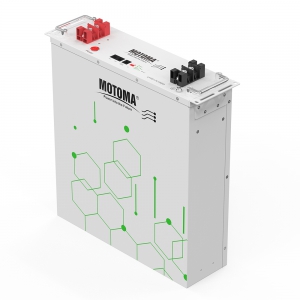
LiFePO4 аккумулятор 10kWh 51.2V для накопления энергии в солнечных системах 48V UL CE IEC
Аккумулятор для хранения энергии на солнечных батареях LiFePO4 24 В 100 Ач 5 кВт·ч.
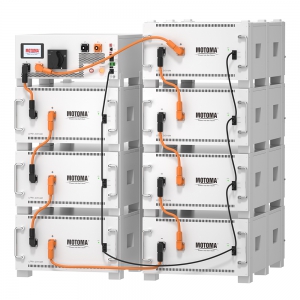
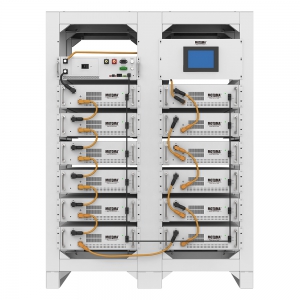
ВЫСОКОВОЛЬТНАЯ БАТАРЕЯ LIFEPO4 193KWH 113KWH НАПРЯЖЕНИЕ 614V ДЛЯ ПРОМЫШЛЕННЫХ ESS EPS UPS
Аккумуляторный блок LiFePO4, устанавливаемый в стойку, 614,4 В 150 Ач.
Низкотемпературный литий-полимерный аккумулятор 3,7 В, 150 мАч
Диапазон рабочих температур: -40 ~ 60 градусов по Цельсию
Напряжение: 3.7 В
Емкость: 150 мАч
Длительный срок службы: сохранение емкости составляет >80% после 500 стандартных циклов
Низкое внутреннее сопротивление
Достато�...
3,7 В литий-ионный поли аккумулятор низкотемпературный 100 мАч
Диапазон рабочих температур: -40 ~ 60 градусов по Цельсию
Номинальное напряжение: 3.7 В
Номинальная емкость: 100 мАч
Высокая плотность энергии
Отличный сейф
Маленький и легкий
Батарея без памяти
Экологически чистый ...
Низкотемпературный литий-полимерный аккумулятор Molex JST Разъемы Horise
Широкий диапазон рабочих температур: -40 ~ 60 градусов по Цельсию
Длительный срок службы: сохранение производительности составляет >80% после 500 стандартных циклов
Превосходная безопасность
Индивидуальное обслуживание
К�...
7,4 В литий-ионный аккумулятор 6200 мАч в упаковке
Напряжение: 7.4 В
Емкость: 6200 мАч
Высокая плотность энергии
Длительный срок службы
Превосходная безопасность
Высокая стабильность работы батареи
Низкое внутреннее сопротивление
Достаточная емкость аккумулятор...
Производитель аккумулятора 7,4 В Li po 2000 мАч
Напряжение: 7.4 В
Емкость: 2000 мАч
Высокая плотность энергии
Отличный сейф
Маленький и легкий
Батарея без памяти
Экологически чистый аккумулятор
Высокая стабильность работы батареи
Химический состав аккумул�...
Индивидуальная литий-полимерная батарея с корпусом 3,7 В
Высокая плотность энергии
Долгий срок службы
Превосходная безопасность
Нет батареи с эффектом памяти
Индивидуальное обслуживание
Код товара: 3,7 В LIP403040 520 мАч Категории: Аккумулятор с чехлом, Литий-полимерный акк�...
Ультратонкая литий-полимерная батарея 0,9 мм
Ультратонкая конструкция.
Высокая плотность энергии.
Долгий срок службы.
Отличная безопасность.
Код товара: 3,7 В LIP094648 85 мАч Категории: Литий-полимерный аккумулятор, Ультратонкий аккумулятор Теги: Литий-ионный акку�...
Литий-полимерный аккумулятор 3,7 В ультратонкий 120 мАч
Ультратонкий дизайн.
Номинальное напряжение: 3.7 В
Номинальная емкость: 120 мАч
Высокая стабильность работы батареи
Низкое внутреннее сопротивление
Достаточная емкость аккумулятора
Выдающийся срок службы
Химиче...

3,7 В литиевая батарея быстрой зарядки 720 мАч
Номинальное напряжение: 3.7 В
Номинальная емкость: 720 мАч
Диапазон рабочих температур: -20°C ~ +60°C
Высокая стабильность работы батареи
Низкое внутреннее сопротивление
Достаточная емкость аккумулятора
Выдающи�...
Литий-полимерный аккумулятор с быстрой зарядкой 3,85 В 110 мАч
Номинальное напряжение: 3,85 В
Номинальная емкость: 110 мАч
Диапазон рабочих температур: -20°C ~ +60°C
Химический состав аккумулятора: литий-ионный полимер
Высокая стабильность работы батареи
Низкое внутреннее сопр�...
Литий-полимерный аккумулятор с быстрой зарядкой 2C 5C
Аккумулятор с быстрой зарядкой 2C ~ 5C.
Зарядите 70% емкости за очень короткое время.
Длительный срок службы.
Хорошая консистенция, низкий саморазряд.
Батарея без памяти.
Отлично безопасный, экологически чистый.
Код т�...
Литий-полимерный аккумулятор высокой плотности 3,7 В, 1500 мАч
Номинальное напряжение: 3,7 В
Номинальная емкость: 1500 мАч
Диапазон рабочих температур: -20℃ ~ +60℃
Высокая согласованность батареи
Низкое внутреннее сопротивление
Достаточная емкость батареи
Выдающийся срок службы ...
Литий-полимерный аккумулятор высокой плотности 11,1 В, 2000 мАч
Номинальное напряжение: 11,1 В
Номинальная емкость: 2000 мАч
Диапазон рабочей температуры: -20℃ ~ +60℃
Достаточная емкость батареи
Отличный срок службы цикла
Оптимизированный дизайн PCM
Разрешено последовательное или ...
Литий-полимерный аккумулятор высокой плотности 3,8 В, 1300 мАч
Номинальное напряжение: 3,8 В
Номинальная емкость: 1300 мАч
Рабочий температурный диапазон: -20℃ ~ +60℃
Отличная безопасность
Маленький и легкий
Батарея без эффекта памяти
Экологически чистая батарея
Высокая одно�...
Литий-полимерный аккумулятор 3,7 В высокой плотности 7500 мАч
Номинальное напряжение: 3.7 В
Номинальная емкость: 7500 мАч
Диапазон рабочих температур: -20°C ~ +60°C
Отличный сейф
Маленький и легкий
Батарея без памяти
Экологически чистый аккумулятор
Оптимизированная конс�...
Литий-полимерный аккумулятор 3,7 В, 900 мАч, высокая плотность
Номинальное напряжение: 3.7 В
Номинальная емкость: 900 мАч
Диапазон рабочих температур: -20°C ~ +60°C
Низкое внутреннее сопротивление
Достаточная емкость аккумулятора
Выдающийся срок службы
Оптимизированная конс�...
Литий-полимерный аккумулятор высокой плотности 3,7 В 6000 мАч
Номинальное напряжение: 3.7 В
Номинальная емкость: 6000 мАч
Диапазон рабочих температур: -20°C ~ +60°C
Высокая стабильность работы батареи
Низкое внутреннее сопротивление
Достаточная емкость аккумулятора
Выдающи�...
LiFePO4 аккумулятор BESS 20 кВт·ч 51.2 В 390 А·ч для систем хранения энергии и ИБП
Модель M91W MINI, 51.2V 390Ah (19.968 kWh)
Новые ячейки класса A
8000 циклов при DOD 80%
Интеллектуальная BMS с усовершенствованным ПО повышает производительность и безопасность
Параллельное подключение до 15 батарей
Мак...
Литиевая батарея LiFePO4 16 кВт·ч для ESS, EPS и BESS с сертификацией UL, CE и IEC
Модель M90, 51.2V 320Ah (16.384 kWh)
Новые ячейки класса A
8000 циклов при DOD 80%
Интеллектуальная BMS с продвинутым ПО повышает эффективность
Параллельное подключение до 15 батарей
Максимальный ток заряда и разряда 200A...
LiFePO4 аккумулятор 10kWh 51.2V для накопления энергии в солнечных системах 48V UL CE IEC
Модель M88PW, 51.2V 200Ah (10.24 kWh)
Изготовлен из новых ячеек Grade A
6000 циклов @DOD 80%
Интеллектуальная BMS с продвинутым ПО повышает производительность
Поддерживает параллельное подключение до 15 аккумуляторов
Мак...
Аккумулятор для хранения энергии на солнечных батареях LiFePO4 24 В 100 Ач 5 кВт·ч.
Номинальная мощность 25.6 В 200 Ач (5.12 кВт·ч)
Изготовлено из свежих элементов класса А
6000 циклов @DOD 80%
Интеллектуальная BMS с продвинутым программным обеспечением повышает производительность
Поддержка параллельн�...
ВЫСОКОВОЛЬТНАЯ БАТАРЕЯ LIFEPO4 193KWH 113KWH НАПРЯЖЕНИЕ 614V ДЛЯ ПРОМЫШЛЕННЫХ ESS EPS UPS
Модель: HV-M113
Напряжение: 358V 409V 512V 614V на выбор
Ёмкость: 113kWh 129kWh 161kWh 193kWh
Изготовлено из новых ячеек класса A
8000 циклов
Интеллектуальная BMS повышает производительность
Поддержка параллельного под...
Аккумуляторный блок LiFePO4, устанавливаемый в стойку, 614,4 В 150 Ач.
Номинальная мощность 614,4 В 150 А·ч (92,16 кВт·ч)
Изготовлено из свежих элементов класса А
>6000 циклов при глубине разряда 80%
Интеллектуальная BMS улучшает производительность
Поддержка параллельного подключения до ...
Решения
Решения