Productos


 explorar



batería de polímero de litio
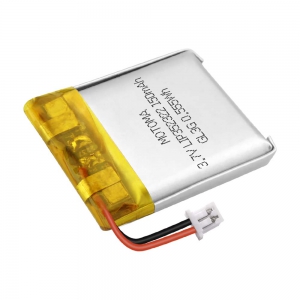
Batería li-poly de baja temperatura de 3,7 V 150 mAh
Batería de polietileno de iones de litio de 3,7 V de baja temperatura 100 mAh
Batería de polímero de litio de baja temperatura Molex JST Conectores de hospitalización
Paquete de batería de iones de litio de 7,4 V y 6200 mAh
Fabricante de la batería li po de 7,4 V 2000 mAh
Batería de polímero de litio personalizada con estuche 3.7V
Batería ultrafina
Batería ultrafina de polímero de litio de 0,9 mm
Batería de polímero de litio 3,7 V ultradelgada 120 mAh
Batería de iones de litio ultradelgada de 3,7 V y 80 mAh
Batería de litio de carga rápida de 3,7 V y 720 mAh
Batería de polímero de litio de carga rápida 3,85 V 110 mAh
Batería de polímero de litio de carga rápida 2C 5C
Batería de alta densidad
Batería LiPo de alta densidad de 3,7 V 1500 mAh
Batería LiPo de alta densidad de 11,1 V 2000 mAh
Batería de polímero de litio de alta densidad de 3,8 V 1300 mAh
Batería de polímero de litio de 3,7 V de alta densidad de 7500 mAh
Batería de polímero de litio de 3,7 V y 900 mAh de alta densidad
Batería de polímero de litio de alta densidad 3,7 V 6000 mAh
Almacenamiento de energía para residentes
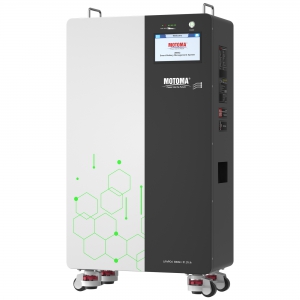
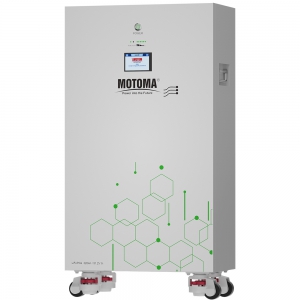
Batería LiFePO4 BESS de 20 kWh, 51.2 V 390 Ah, para sistemas de almacenamiento de energía y UPS
Batería de litio LiFePO4 de 16 kWh para ESS, EPS y BESS con UL, CE e IEC
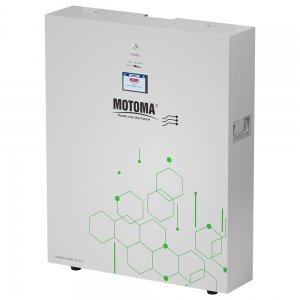
Batería LiFePO4 de 10kWh 51.2V para almacenamiento de energía en sistemas solares de 48V UL CE IEC
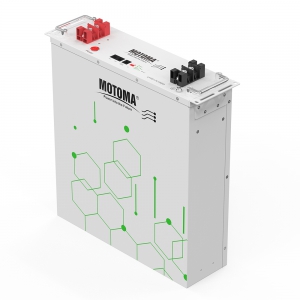
Batería solar de almacenamiento de energía LiFePO4 de 24 V, 100 Ah y 5 kWh.
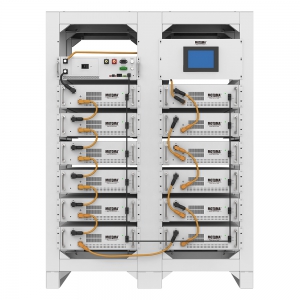
BATERÍA LIFEPO4 DE ALTO VOLTAJE 193KWH 113KWH VOLTAJE 614V PARA ESS INDUSTRIAL EPS UPS
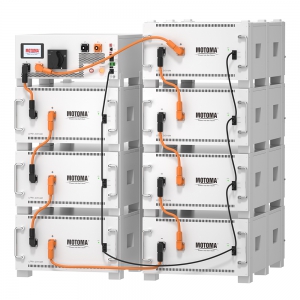
Paquete de baterías de litio LiFePO4 apiladas en rack de 614,4 V y 150 Ah.
Batería li-poly de baja temperatura de 3,7 V 150 mAh
Rango de temperatura de trabajo: -40 ~ 60 grados centígrados
Voltaje: 3,7 V
Capacidad: 150 mAh
Larga vida útil: la retención de capacidad es del >80% después de 500 veces los ciclos estándar
Baja resistencia interna
Suficiente capacida...
Batería de polietileno de iones de litio de 3,7 V de baja temperatura 100 mAh
Rango de temperatura de trabajo: -40 ~ 60 grados centígrados
Tensión nominal: 3,7 V
Capacidad nominal: 100 mAh
Alta densidad de energía
Excelente caja fuerte
Pequeño y ligero
Batería sin memoria
Batería respetuosa con el me...
Batería de polímero de litio de baja temperatura Molex JST Conectores de hospitalización
Amplio rango de temperatura de trabajo: -40 ~ 60 grados centígrados
Larga vida útil: la retención de la capacidad es del >80% después de 500 ciclos estándar
Excelente seguridad
Servicio personalizado
Referencia: 3.7V LIP533545 1000mAh Ca...
Paquete de batería de iones de litio de 7,4 V y 6200 mAh
Voltaje: 7,4 V
Capacidad: 6200 mAh
Alta densidad de energía
Larga vida útil
Excelente seguridad
Alta consistencia de la batería
Baja resistencia interna
Suficiente capacidad de la batería
Excelente ciclo de vida
Química de...
Fabricante de la batería li po de 7,4 V 2000 mAh
Voltaje: 7,4 V
Capacidad: 2000 mAh
Alta densidad de energía
Excelente caja fuerte
Pequeño y ligero
Batería sin memoria
Batería respetuosa con el medio ambiente
Alta consistencia de la batería
Química de la baterí...
Batería de polímero de litio personalizada con estuche 3.7V
Alta densidad de energía
Larga vida útil
Excelente seguridad
Batería sin efecto memoria
Servicio personalizado
Referencia: 3,7 V LIP403040 520 mAh Categorías: Batería con estuche, Batería de polímero de litio Etiquetas: c...
Batería ultrafina de polímero de litio de 0,9 mm
Diseño ultrafino.
Alta densidad de energía.
Larga vida útil.
Excelente seguridad.
Referencia: 3,7 V LIP094648 85 mAh Categorías: Batería de polímero de litio, Batería ultradelgada Etiquetas: Batería de iones de litio, ...
Batería de polímero de litio 3,7 V ultradelgada 120 mAh
Diseño ultrafino.
Tensión nominal: 3,7 V
Capacidad nominal: 120 mAh
Alta consistencia de la batería
Baja resistencia interna
Suficiente capacidad de la batería
Excelente ciclo de vida
Química de la batería: iones de litio P...

Batería de litio de carga rápida de 3,7 V y 720 mAh
Tensión nominal: 3,7 V
Capacidad nominal: 720 mAh
Rango de temperatura de trabajo: -20 °C ~ +60 °C
Alta consistencia de la batería
Baja resistencia interna
Suficiente capacidad de la batería
Excelente ciclo de vida
Química de la ...
Batería de polímero de litio de carga rápida 3,85 V 110 mAh
Tensión nominal: 3,85 V
Capacidad nominal: 110 mAh
Rango de temperatura de trabajo: -20 °C ~ +60 °C
Química de la batería: polímero de iones de litio
Alta consistencia de la batería
Baja resistencia interna
Suficiente capacida...
Batería de polímero de litio de carga rápida 2C 5C
Batería de carga rápida 2C ~ 5C.
Cargue el 70% de su capacidad en muy poco tiempo.
Larga vida útil.
Buena consistencia, baja autodescarga.
Batería sin memoria.
Excelente seguro, respetuoso con el medio ambiente.
Referencia: 3.85V LIP531226 150...
Batería LiPo de alta densidad de 3,7 V 1500 mAh
Voltaje nominal: 3.7 V
Capacidad nominal: 1500 mAh
Rango de temperatura de trabajo: -20℃ ~ +60℃
Alta consistencia de la batería
Baja resistencia interna
Capacidad suficiente de la batería
Excelente vida útil del ciclo
Química de la bat...
Batería LiPo de alta densidad de 11,1 V 2000 mAh
Voltaje nominal: 11.1 V
Capacidad nominal: 2000 mAh
Rango de temperatura de trabajo: -20℃ ~ +60℃
Capacidad de batería suficiente
Excelente vida útil del ciclo
Diseño PCM optimizado
Conexión en serie o en paralelo permitida
Quími...
Batería de polímero de litio de alta densidad de 3,8 V 1300 mAh
Voltaje nominal: 3.8 V
Capacidad nominal: 1300 mAh
Rango de temperatura de trabajo: -20℃ a +60℃
Excelente seguridad
Pequeña y ligera
Batería sin efecto memoria
Batería respetuosa con el medio ambiente
Alta consistencia de la batería
...
Batería de polímero de litio de 3,7 V de alta densidad de 7500 mAh
Tensión nominal: 3,7 V
Capacidad nominal: 7500 mAh
Rango de temperatura de trabajo: -20 °C ~ +60 °C
Excelente caja fuerte
Pequeño y ligero
Batería sin memoria
Batería respetuosa con el medio ambiente
Diseño PCM optimizado
...
Batería de polímero de litio de 3,7 V y 900 mAh de alta densidad
Tensión nominal: 3,7 V
Capacidad nominal: 900 mAh
Rango de temperatura de trabajo: -20 °C ~ +60 °C
Baja resistencia interna
Suficiente capacidad de la batería
Excelente ciclo de vida
Diseño PCM optimizado
Se permite la conexión e...
Batería de polímero de litio de alta densidad 3,7 V 6000 mAh
Tensión nominal: 3,7 V
Capacidad nominal: 6000 mAh
Rango de temperatura de trabajo: -20 °C ~ +60 °C
Alta consistencia de la batería
Baja resistencia interna
Suficiente capacidad de la batería
Excelente ciclo de vida
Química de la...
Batería LiFePO4 BESS de 20 kWh, 51.2 V 390 Ah, para sistemas de almacenamiento de energía y UPS
Modelo M91W MINI, 51.2 V 390 Ah (19.968 kWh)
Fabricada con celdas nuevas de grado A
8000 ciclos con DOD del 80%
BMS inteligente con software avanzado para mejorar el rendimiento y la seguridad
Admite hasta 15 baterías en paralelo
Corriente máxima de carga y descarg...
Batería de litio LiFePO4 de 16 kWh para ESS, EPS y BESS con UL, CE e IEC
Modelo M90, 51.2 V 320 Ah (16.384 kWh)
Fabricada con celdas nuevas de grado A
8000 ciclos con DOD del 80%
BMS inteligente con software avanzado para mejorar el rendimiento
Admite hasta 15 baterías en paralelo
Corriente máxima de carga y descarga: 200 A
Comunic...
Batería LiFePO4 de 10kWh 51.2V para almacenamiento de energía en sistemas solares de 48V UL CE IEC
Modelo M88PW, 51.2V 200Ah (10.24 kWh)
Fabricada con celdas nuevas de Grado A
6000 ciclos @DOD 80%
BMS inteligente con software avanzado que mejora el rendimiento
Admite hasta 15 baterías en paralelo
Corriente máxima de carga y descarga: 150A
Comunicación: CAN/...
Batería solar de almacenamiento de energía LiFePO4 de 24 V, 100 Ah y 5 kWh.
Potencia nominal 25.6V 200AH (5.12kWh)
Fabricado con celdas frescas Grado A
6000 ciclos @DOD 80%
BMS inteligente con software avanzado mejora el rendimiento
Soporte paralelo hasta 15 baterías
Corriente máxima de carga y descarga 150A
Comunicación: CAN/RS232/RS...
BATERÍA LIFEPO4 DE ALTO VOLTAJE 193KWH 113KWH VOLTAJE 614V PARA ESS INDUSTRIAL EPS UPS
Modelo: HV-M113
Voltaje: 358V 409V 512V 614V Opcional
Capacidad: 113kWh 129kWh 161kWh 193kWh
Fabricado con celdas nuevas de grado A
8000 ciclos
El BMS inteligente mejora el rendimiento
Admite hasta 8 baterías en paralelo
Corriente máxima de carga y descar...
Paquete de baterías de litio LiFePO4 apiladas en rack de 614,4 V y 150 Ah.
Potencia nominal 614.4 V 150 AH (92.16 KWH)
Fabricado con celdas nuevas de Grado A
>6000 ciclos con DOD del 80%
BMS inteligente mejora el rendimiento
Soporta conexión en paralelo de hasta 10 baterías
Corriente máxima de carga y descarga 100A
Pantalla para m...
Soluciones
Soluciones
Apoyo
Apoyo
Contacto
Contacto