製品
 探る





住宅用エネルギー貯蔵
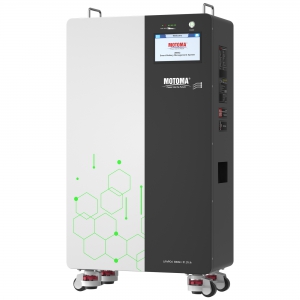
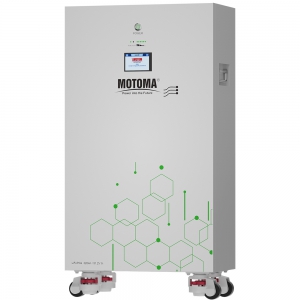
エネルギー貯蔵システム・UPS向け20kWh BESS LiFePO4バッテリー 51.2V 390Ah
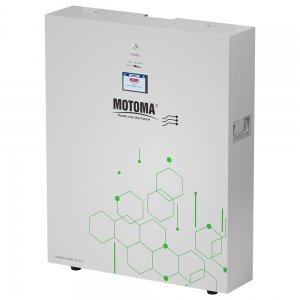
UL・CE・IEC対応 ESS/EPS/BESS向け 16kWh LiFePO4リチウムバッテリー
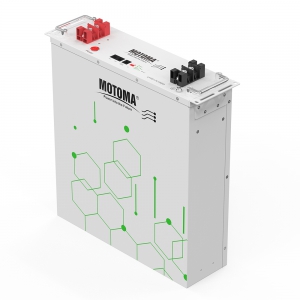
10kWh LiFePO4バッテリー 51.2V 48V太陽光発電システム用蓄電池 UL CE IEC
蓄電用太陽電池 LiFePO4 24V 100AH 5kWh(UPS、EPS、電力システム向け)
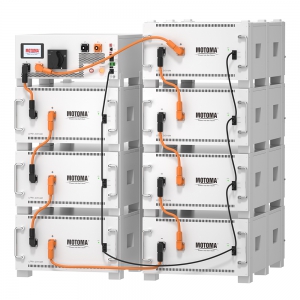
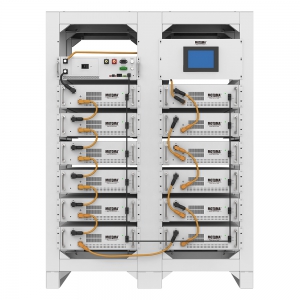
産業用ESS EPS UPS向け 193KWH 高電圧 LIFEPO4 バッテリー 113KWH 電圧614V
ラックマウント型リチウムLiFePO4バッテリーパック 614.4V 150Ah(業務用無停電電源システム向け)
3.7V 低温リチウムポリマー電池 150mAh
動作温度範囲:-40~60°C
電圧:3.7V
容量:150 mAh
長いサイクル寿命:標準サイクルの80倍で容量保持率は>500%
低い内部抵抗
十分なバッテリー容量
優れたサイクル寿命
最適化されたPCM設計
直列接続または並列接続が許可されています
バッテリーケミストリー:リチウムイオ...
3.7Vリチウムイオンポリバッテリー低温100mAh
動作温度範囲:-40~60°C
公称電圧:3.7V
公称容量:100 mAh
高エネルギー密度
安全性抜群
小型で軽量
メモリーなしバッテリー
環境にやさしいバッテリー
高いバッテリーの一貫性
バッテリーケミストリー:リチウムイオンポリマー
バッテリー終端:PCピン(水平)/(垂直)、SMT(...
低温リチウムポリマーバッテリーMolex JST Horiseコネクタ
広い作業温度範囲:-40~60°C
長いサイクル寿命:容量保持率は標準サイクルの80倍で>500%です
優れた安全性
カスタマイズされたサービス
SKU: 3.7V LIP533545 1000mAh カテゴリー: リチウムポリマー電池, 低温電池 タグ: カスタマイズされた低温リポ電池, 低温電池技術, 低温リチウムポリマ...
7.4Vリチウムイオンバッテリー6200mAhパック
電圧:7.4V
容量:6200 mAh
高エネルギー密度
長寿命
優れた安全性
高いバッテリーの一貫性
低い内部抵抗
十分なバッテリー容量
優れたサイクル寿命
バッテリーケミストリー:リチウムイオンポリマー
原材料からバッテリーセル、バッテリーパックまでのオリジナルリポバッテリ...
7.4V Li Poバッテリー2000mAhメーカー
電圧:7.4V
容量:2000 mAh
高エネルギー密度
安全性抜群
小型で軽量
メモリーなしバッテリー
環境にやさしいバッテリー
高いバッテリーの一貫性
バッテリーケミストリー:リチウムイオンポリマー
原材料からバッテリーセル、バッテリーパックまでのオリジナルリポバッテリー工場...
ケース付きカスタマイズされたリチウムポリマー電池 3.7V
高エネルギー密度
長寿命
優れた安全性
なしメモリーエフェクトバッテリー
カスタマイズされたサービス
SKU: 3.7V LIP403040 520mAh カテゴリー: ケース付きバッテリー, リチウムポリマーバッテリー タグ: バッテリーエンクロージャー, ケース付きバッテリー, フラットバッテリー, リポバッ...
超薄型リチウムポリマー電池 0.9mm
超薄型設計。
高いエネルギー密度。
長寿命。
安全性に優れています。
SKU: 3.7V LIP094648 85mAh カテゴリー: リチウムポリマー電池, 超薄型電池 タグ: リチウムイオン電池, リチウムポリマー電池, 充電式リポ電池, 超薄型充電式電池
リチウムポリマー電池 3.7V 超薄型 120mAh
超薄型デザイン。
公称電圧:3.7V
公称容量:120 mAh
高いバッテリーの一貫性
低い内部抵抗
十分なバッテリー容量
優れたサイクル寿命
バッテリーの化学的性質:リチウムイオンポリ
原材料からバッテリーセル、バッテリーパックまでのオリジナルリポバッテリー工場。
カスタマイズ...

3.7V 急速充電リチウム電池 720mAh
公称電圧:3.7V
公称容量:720 mAh
使用温度範囲:-20°C~+60°C
高いバッテリーの一貫性
低い内部抵抗
十分なバッテリー容量
優れたサイクル寿命
バッテリーケミストリー:リチウムポリマー
バッテリー終端:PCピン(水平)/(垂直)、SMT(SMD)マウント、はんだタブ、ワイヤー、コネ...
急速充電リチウムポリマーバッテリー 3.85V 110mAh
公称電圧:3.85V
公称容量:110 mAh
使用温度範囲:-20°C~+60°C
バッテリーケミストリー:リチウムイオンポリマー
高いバッテリーの一貫性
低い内部抵抗
十分なバッテリー容量
優れたサイクル寿命
バッテリー終端:PCピン(水平)/(垂直)、SMT(SMD)マウント、はんだタブ、ワイヤー...
急速充電リチウムポリマー電池 2C 5C
2C~5C急速充電バッテリー。
非常に短い時間で70%の容量を充電します。
長いサイクル寿命。
一貫性が良く、自己放電が少ない。
メモリバッテリなし。
優れた安全性、環境に優しい。
SKU: 3.85V LIP531226 150mAh カテゴリー: 急速充電バッテリー, リチウムポリマーバッテリー タグ: カス...
3.7V 高密度 LiPo バッテリー 1500mAh
公称電圧: 3.7 V
公称容量: 1500 mAh
動作温度範囲: -20℃ ~ +60℃
高いバッテリーの一貫性
低い内部抵抗
十分なバッテリー容量
優れたサイクル寿命
バッテリー化学: リチウムイオンポリマー
バッテリーの端子: PCピン(水平/垂直)、SMT(SMD)マウント、はんだタブ、ワイヤー、コ...
11.1V 高密度 LiPo バッテリー 2000mAh
定格電圧: 11.1 V
定格容量: 2000 mAh
作業温度範囲: -20℃ ~ +60℃
十分なバッテリー容量
優れたサイクル寿命
最適化されたPCM設計
直列接続または並列接続が許可されています
バッテリーの化学組成: リチウムイオンポリマー
バッテリーターミネーション: PCピン(水平)/(垂直)...
3.8V 高密度リチウムポリマー電池 1300 mAh
定格電圧: 3.8 V
定格容量: 1300 mAh
動作温度範囲: -20℃ 〜 +60℃
優れた安全性
小型で軽量
メモリ効果のないバッテリー
環境に優しいバッテリー
高いバッテリー一貫性
バッテリーの化学: リチウムイオンポリマー
バッテリーターミナル: PCピン(水平 / 垂直)、SMT(SMD)マ...
3.7V リチウムポリマー電池 高密度 7500mAh
公称電圧:3.7V
公称容量:7500 mAh
使用温度範囲:-20°C~+60°C
安全性抜群
小型で軽量
メモリーなしバッテリー
環境にやさしいバッテリー
最適化されたPCM設計
直列接続または並列接続が許可されています
バッテリーケミストリー:リチウムイオンポリマー
バッテリー...
3.7V リチウムポリマー電池 900mAh 高密度
公称電圧:3.7V
公称容量:900 mAh
使用温度範囲:-20°C~+60°C
低い内部抵抗
十分なバッテリー容量
優れたサイクル寿命
最適化されたPCM設計
直列接続または並列接続が許可されています
バッテリーケミストリー:リチウムイオンポリマー
バッテリー終端:PCピン(水平)/(垂直...
リチウムポリマー電池 高密度 3.7V 6000mAh
公称電圧:3.7V
公称容量:6000 mAh
使用温度範囲:-20°C~+60°C
高いバッテリーの一貫性
低い内部抵抗
十分なバッテリー容量
優れたサイクル寿命
バッテリーケミストリー:リチウムイオンポリマー
バッテリー終端:PCピン(水平)/(垂直)、SMT(SMD)マウント、はんだタブ、ワイヤー...
エネルギー貯蔵システム・UPS向け20kWh BESS LiFePO4バッテリー 51.2V 390Ah
M91W MINIモデル、定格 51.2V 390Ah(19.968 kWh)
新品のGrade Aセルを採用
DOD 80%で8,000サイクル
高度なソフトウェアを搭載したインテリジェントBMSにより性能と安全性を向上
最大15台のバッテリーを並列接続可能
最大充放電電流 200A
通信:CAN/RS232/RS485
SKU: M91W M...
UL・CE・IEC対応 ESS/EPS/BESS向け 16kWh LiFePO4リチウムバッテリー
M90モデル 定格 51.2V 320Ah(16.384 kWh)
新品のGrade Aセルを採用
DOD 80%で8,000サイクル
高度なソフトウェアを備えたインテリジェントBMSで性能を向上
最大15台のバッテリーを並列接続可能
最大充放電電流 200A
通信:CAN/RS232/RS485
SKU: M90 LiFePo4 バッテリー 51.2...
10kWh LiFePO4バッテリー 51.2V 48V太陽光発電システム用蓄電池 UL CE IEC
モデル M88PW 定格 51.2V 200Ah (10.24 kWh)
新品Grade Aセルを採用
6000サイクル @DOD 80%
高度なソフトウェアを備えたインテリジェントBMSで性能を向上
最大15台のバッテリー並列接続に対応
最大充放電電流 150A
通信: CAN/RS232/RS485
SKU: M88PW LiFePO4バッテリー 51.2 ...
蓄電用太陽電池 LiFePO4 24V 100AH 5kWh(UPS、EPS、電力システム向け)
定格出力 25.6V 200AH (5.12kWh)
新品のAグレードセルで製造
6000サイクル @DOD 80%
高度なソフトウェアを搭載したインテリジェントBMSで性能向上
最大15台までのバッテリー並列接続対応
最大充放電電流 150A
通信: CAN/RS232/RS485
SKU: M64UE LiFePo4 25.6 V 200 AH ...
産業用ESS EPS UPS向け 193KWH 高電圧 LIFEPO4 バッテリー 113KWH 電圧614V
モデル: HV-M113
電圧: 358V 409V 512V 614V 選択可能
容量: 113kWh 129kWh 161kWh 193kWh
新品Aグレードセルを使用
8000サイクル
インテリジェントBMSで性能を向上
最大8台のバッテリー並列接続に対応
最大充放電電流 150A
リアルタイム監視用ディスプレイ
通信:C...
ラックマウント型リチウムLiFePO4バッテリーパック 614.4V 150Ah(業務用無停電電源システム向け)
定格出力 614.4 V 150 AH (92.16 KWH)
新品Aグレードセル使用
>6000サイクル @放電深度80%
インテリジェントBMSで性能向上
最大10台のバッテリー並列接続対応
最大充放電電流100A
リアルタイムモニタリング用ディスプレイ
通信方式: CAN/RS485
品番: DSE LiFePO4 614...
ソリューション
ソリューション