Prodotti


 Esplorare



batteria ai polimeri di litio
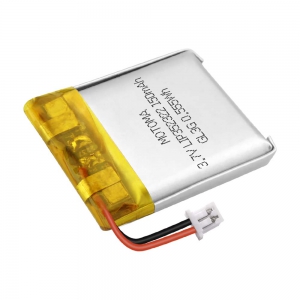
Batteria al litio da 3,7 V a bassa temperatura da 150 mAh
Batteria agli ioni di litio da 3,7 V a bassa temperatura 100 mAh
Batteria ai polimeri di litio a bassa temperatura Molex JST Horise connectors
Batteria agli ioni di litio da 7,4 V 6200 mAh
Batteria da 7,4 V li po 2000 mAh Produttore
Batteria ai polimeri di litio personalizzata con custodia da 3,7 V
Batteria ultrasottile
Batteria ai polimeri di litio ultra sottile da 0,9 mm
Batteria ai polimeri di litio 3,7 V ultra sottile 120 mAh
Batteria agli ioni di litio ultra sottile da 3,7 V, 80 mAh
Batteria al litio a ricarica rapida da 3,7 V, 720 mAh
Batteria ai polimeri di litio a ricarica rapida 3,85 V 110 mAh
Batteria ai polimeri di litio a ricarica rapida 2C 5C
Batteria ad alta densità
Batteria LiPo ad alta densità da 3,7 V 1500 mAh
Batteria LiPo ad alta densità da 11,1 V 2000 mAh
Batteria ai polimeri di litio ad alta densità da 3,8 V 1300 mAh
Batteria ai polimeri di litio da 3,7 V ad alta densità 7500 mAh
Batteria ai polimeri di litio da 3,7 V, 900 mAh, alta densità
Batteria ai polimeri di litio ad alta densità 3,7 V 6000 mAh
Stoccaggio energetico residente
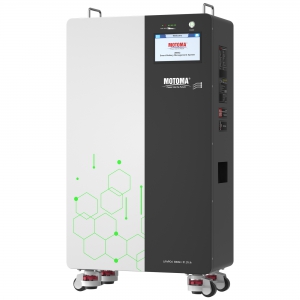
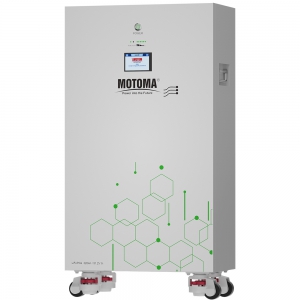
Batteria LiFePO4 BESS da 20 kWh 51.2 V 390 Ah per sistemi di accumulo energetico e UPS
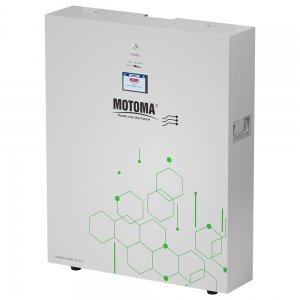
Batteria al litio LiFePO4 da 16 kWh per ESS, EPS e BESS con certificazioni UL, CE e IEC
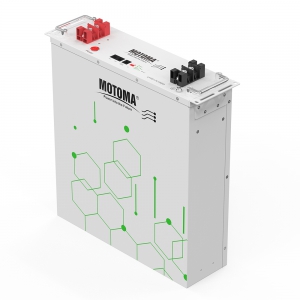
Batteria LiFePO4 da 10kWh 51.2V per accumulo di energia in sistemi solari 48V UL CE IEC
Batteria solare per accumulo di energia LiFePO4 24 V 100 AH 5 kWh per sistemi di alimentazione UPS EPS
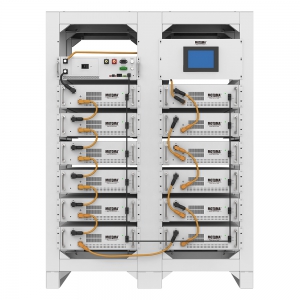
BATTERIA LIFEPO4 AD ALTA TENSIONE 193KWH 113KWH TENSIONE 614V PER ESS INDUSTRIALE EPS UPS
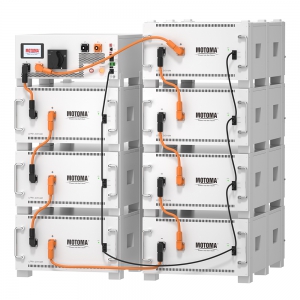
Pacco batteria al litio LiFePO4 impilabile su rack 614,4 V 150 Ah per sistemi di alimentazione ininterrotta aziendali
Batteria al litio da 3,7 V a bassa temperatura da 150 mAh
Intervallo di temperatura di lavoro: -40 ~ 60 gradi centigradi
Tensione: 3,7 V
Capacità: 150 mAh
Lunga durata del ciclo: il mantenimento della capacità è del >80% dopo 500 volte i cicli standard
Bassa resistenza interna
Capacità della batteri...
Batteria agli ioni di litio da 3,7 V a bassa temperatura 100 mAh
Intervallo di temperatura di lavoro: -40 ~ 60 gradi centigradi
Tensione nominale: 3,7 V
Capacità nominale: 100 mAh
Alta densità di energia
Eccellente sicurezza
Piccolo e leggero
Batteria senza memoria
Batteria ecologica
Elevata consistenza della b...
Batteria ai polimeri di litio a bassa temperatura Molex JST Horise connectors
Ampia gamma di temperature di lavoro: -40 ~ 60 gradi centigradi
Lunga durata del ciclo: la ritenzione della capacità è del >80% dopo 500 cicli standard
Eccellente sicurezza
Servizio personalizzato
Codice: 3,7 V LIP533545 1000 mAh Categorie: Batteria ai polim...
Batteria agli ioni di litio da 7,4 V 6200 mAh
Tensione: 7,4 V
Capacità: 6200 mAh
Alta densità di energia
Lunga durata
Eccellente sicurezza
Elevata consistenza della batteria
Bassa resistenza interna
Capacità della batteria sufficiente
Eccezionale durata del ciclo
Chimica della batt...
Batteria da 7,4 V li po 2000 mAh Produttore
Tensione: 7,4 V
Capacità: 2000 mAh
Alta densità di energia
Eccellente sicurezza
Piccolo e leggero
Batteria senza memoria
Batteria ecologica
Elevata consistenza della batteria
Chimica della batteria: polimero agli ioni di litio
Fabbrica di batt...
Batteria ai polimeri di litio personalizzata con custodia da 3,7 V
Alta densità di energia
Lunga durata della vita
Eccellente sicurezza
Nessuna batteria ad effetto memoria
Servizio personalizzato
Codice: 3,7 V LIP403040 520 mAh Categorie: Batteria con custodia, Batteria ai polimeri di litio Tag: custodia della batteria, Batteria...
Batteria ai polimeri di litio ultra sottile da 0,9 mm
Design ultrasottile.
Alta densità di energia.
Lunga durata.
Ottima sicurezza.
Codice: 3,7 V LIP094648 85 mAh Categorie: Batteria ai polimeri di litio, Batteria ultra sottile Tag: Batteria agli ioni di litio, Batteria ai polimeri di litio, Batteria lipo ricaricabile, ...
Batteria ai polimeri di litio 3,7 V ultra sottile 120 mAh
Design ultrasottile.
Tensione nominale: 3,7 V
Capacità nominale: 120 mAh
Elevata consistenza della batteria
Bassa resistenza interna
Capacità della batteria sufficiente
Eccezionale durata del ciclo
Chimica della batteria: Ioni di litio poli
Fabbri...

Batteria al litio a ricarica rapida da 3,7 V, 720 mAh
Tensione nominale: 3,7 V
Capacità nominale: 720 mAh
Intervallo di temperatura di lavoro: -20°C ~ +60°C
Elevata consistenza della batteria
Bassa resistenza interna
Capacità della batteria sufficiente
Eccezionale durata del ciclo
Chimica della b...
Batteria ai polimeri di litio a ricarica rapida 3,85 V 110 mAh
Tensione nominale: 3,85 V
Capacità nominale: 110 mAh
Intervallo di temperatura di lavoro: -20°C ~ +60°C
Chimica della batteria: polimero agli ioni di litio
Elevata consistenza della batteria
Bassa resistenza interna
Capacità della batteria suffici...
Batteria ai polimeri di litio a ricarica rapida 2C 5C
Batteria a ricarica rapida 2C ~ 5C.
Carica il 70% della capacità in brevissimo tempo.
Lunga durata del ciclo.
Buona consistenza, bassa autoscarica.
Batteria senza memoria.
Eccellente sicuro, rispettoso dell‘ambiente.
Codice: 3,85 V LIP531226 150 mAh Cate...
Batteria LiPo ad alta densità da 3,7 V 1500 mAh
Tensione nominale: 3,7 V
Capacità nominale: 1500 mAh
Gamma di temperatura di lavoro: -20℃ ~ +60℃
Alta coerenza della batteria
Bassa resistenza interna
Capacità della batteria sufficiente
Eccezionale durata del ciclo
Chimica della batteria: Polimero ...
Batteria LiPo ad alta densità da 11,1 V 2000 mAh
Tensione nominale: 11,1 V
Capacità nominale: 2000 mAh
Intervallo di temperatura di lavoro: -20℃ ~ +60℃
Capacità della batteria sufficiente
Eccellente durata del ciclo
Design PCM ottimizzato
Connessione in serie o in parallelo consentita
Chimica dell...
Batteria ai polimeri di litio ad alta densità da 3,8 V 1300 mAh
Tensione nominale: 3,8 V
Capacità nominale: 1300 mAh
Intervallo di temperatura di funzionamento: -20℃ ~ +60℃
Eccellente sicurezza
Piccola e leggera
Batteria senza effetto memoria
Batteria ecologica
Alta consistenza della batteria
Chimica della batteria...
Batteria ai polimeri di litio da 3,7 V ad alta densità 7500 mAh
Tensione nominale: 3,7 V
Capacità nominale: 7500 mAh
Intervallo di temperatura di lavoro: -20°C ~ +60°C
Eccellente sicurezza
Piccolo e leggero
Batteria senza memoria
Batteria ecologica
Design PCM ottimizzato
È consentito il collegamento in...
Batteria ai polimeri di litio da 3,7 V, 900 mAh, alta densità
Tensione nominale: 3,7 V
Capacità nominale: 900 mAh
Intervallo di temperatura di lavoro: -20°C ~ +60°C
Bassa resistenza interna
Capacità della batteria sufficiente
Eccezionale durata del ciclo
Design PCM ottimizzato
È consentito il coll...
Batteria ai polimeri di litio ad alta densità 3,7 V 6000 mAh
Tensione nominale: 3,7 V
Capacità nominale: 6000 mAh
Intervallo di temperatura di lavoro: -20°C ~ +60°C
Elevata consistenza della batteria
Bassa resistenza interna
Capacità della batteria sufficiente
Eccezionale durata del ciclo
Chimica della ...
Batteria LiFePO4 BESS da 20 kWh 51.2 V 390 Ah per sistemi di accumulo energetico e UPS
Modello M91W MINI, 51.2 V 390 Ah (19.968 kWh)
Realizzata con celle nuove Grade A
8000 cicli al DOD 80%
BMS intelligente con software avanzato per migliorare prestazioni e sicurezza
Supporta fino a 15 batterie in parallelo
Corrente massima di carica e scarica: 200 A...
Batteria al litio LiFePO4 da 16 kWh per ESS, EPS e BESS con certificazioni UL, CE e IEC
Modello M90, 51.2 V 320 Ah (16.384 kWh)
Realizzata con celle nuove Grade A
8000 cicli al DOD 80%
BMS intelligente con software avanzato per migliorare le prestazioni
Supporta fino a 15 batterie in parallelo
Corrente massima di carica e scarica: 200 A
Comunicaz...
Batteria LiFePO4 da 10kWh 51.2V per accumulo di energia in sistemi solari 48V UL CE IEC
Modello M88PW, 51.2V 200Ah (10.24 kWh)
Realizzata con celle nuove di Grado A
6000 cicli @DOD 80%
BMS intelligente con software avanzato per migliorare le prestazioni
Supporta fino a 15 batterie in parallelo
Corrente massima di carica e scarica 150A
Comunicazio...
Batteria solare per accumulo di energia LiFePO4 24 V 100 AH 5 kWh per sistemi di alimentazione UPS EPS
Potenza nominale 25,6 V 200 AH (5,12 kWh)
Realizzato con celle nuove di Grado A
6000 cicli @DOD 80%
BMS intelligente con software avanzado migliora le prestazioni
Supporto parallelo fino a 15 batterie
Corrente massima di carica e scarica 150A
Comunicazione: CA...
BATTERIA LIFEPO4 AD ALTA TENSIONE 193KWH 113KWH TENSIONE 614V PER ESS INDUSTRIALE EPS UPS
Modello: HV-M113
Tensione: 358V 409V 512V 614V opzionale
Capacità: 113kWh 129kWh 161kWh 193kWh
Realizzato con celle nuove di grado A
8000 cicli
Il BMS intelligente migliora le prestazioni
Supporta fino a 8 batterie in parallelo
Corrente massima di carica ...
Pacco batteria al litio LiFePO4 impilabile su rack 614,4 V 150 Ah per sistemi di alimentazione ininterrotta aziendali
Potenza nominale 614,4 V 150 AH (92,16 KWH)
Realizzato con celle nuove di grado A
>6000 cicli a DOD 80%
BMS intelligente migliora le prestazioni
Supporta collegamento in parallelo fino a 10 batterie
Corrente di carica e scarica massima 100A
Schermo per moni...
Soluzioni
Soluzioni
Supporto
Supporto
Contatto
Contatto