Produse


 Explora



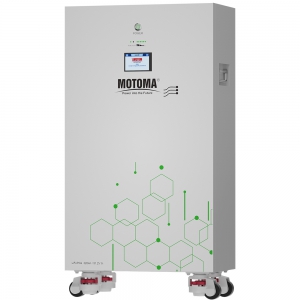
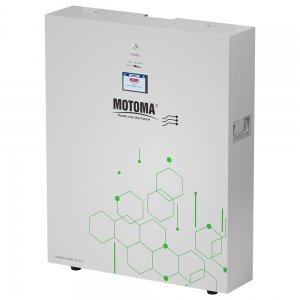
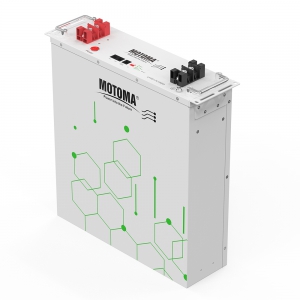
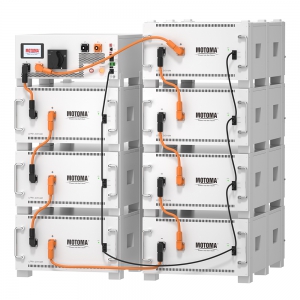
Baterie cu litiu polimer
Baterie poli liti la temperatură scăzută de 3,7 V 150 mAh
Baterie LiPo 3,7V temperatură scăzută 100mAh
Baterie Li-polimer cu temperatură scăzută Conectori Molex JST Horise
Pachet baterie litiu-ion 7.4V 6200mAh
producător baterie li po 7,4V 2000mAh
Baterie personalizată cu polimer de litiu cu carcasă 3,7V
Baterie de înaltă densitate energetică
Baterie LiPo de înaltă densitate de 3,7 V 1500 mAh
Baterie LiPo de înaltă densitate de 11,1 V 2000 mAh
Baterie LiPo de înaltă densitate de 3,8 V 1300 mAh
Baterie LiPo de 3,7 V de înaltă densitate 7500 mAh
Baterie litiu-polimer 3,7V cu densitate mare 900mAh
Baterie LiPo cu densitate mare 3,7V 6000mAh
Acumulator de energie
Baterie LiFePO4 BESS de 20 kWh 51.2 V 390 Ah pentru sisteme de stocare a energiei și UPS
Baterie litiu LiFePO4 de 16 kWh pentru ESS, EPS și BESS, cu certificări UL, CE și IEC
Baterie LiFePO4 10kWh 51.2V pentru stocarea energiei în sisteme solare de 48V UL CE IEC
Baterie solară de stocare a energiei LiFePO4 24V 100AH 5kWh.
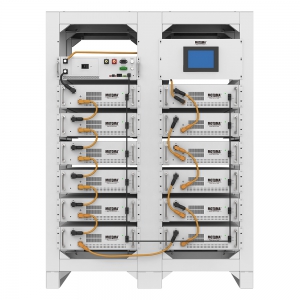
BATERIE LIFEPO4 DE ÎNALTĂ TENSIUNE 193KWH 113KWH TENSIUNE 614V PENTRU ESS INDUSTRIAL EPS UPS
Pachet de baterii litiu LiFePO4 stivuibile 614.4V 150Ah.
Baterie poli liti la temperatură scăzută de 3,7 V 150 mAh
Interval de temperatură de lucru: -40 ~ 60 grade Celsius
Tensiune: 3,7 V
Capacitate: 150 mAh
Durată lungă de viață: păstrarea capacității este de >80% după 500 de cicluri standard
Rezistență internă scăzută
Capacitate suficientă a bateriei
Ciclu de viață remarcabil
...
Baterie LiPo 3,7V temperatură scăzută 100mAh
Interval de temperatură de funcționare: -40~60 grade Celsius
Tensiune nominală: 3,7 V
Capacitate nominală: 100 mAh
Densitate energetică ridicată
Siguranță excelentă
Mică și ușoară
Baterie fără efect de memorie
Baterie ecologică
Consistență ridicată a bat...
Baterie Li-polimer cu temperatură scăzută Conectori Molex JST Horise
Interval larg de temperatură de lucru: -40~60 °C
Durată de viață lungă a ciclurilor: retenție capacitate >80% după 500 cicluri standard
Securitate excelentă
Serviciu personalizat
Chimie baterie: Polimer litiu‑ion
Terminale: pini PCB (orizontal)/(vertical), montaj ...
Pachet baterie litiu-ion 7.4V 6200mAh
Tensiune: 7.4 V
Capacitate: 6200 mAh
Densitate mare de energie
Durată lungă de viață
Securitate excelentă
Consistență ridicată a bateriei
Rezistență internă scăzută
Capacitate suficientă a bateriei
Durată remarcabilă a ciclului
Chimie baterie: Polim...
producător baterie li po 7,4V 2000mAh
Tensiune: 7.4 V
Capacitate: 2000 mAh
Densitate energetică mare
Siguranță excelentă
Mic și ușor
Acumulator fără efect de memorie
Acumulator ecologic
Consistență ridicată a bateriei
Chimie baterie: Polimer litiu-ion
Fabrica originală de baterii lipo d...
Baterie personalizată cu polimer de litiu cu carcasă 3,7V
Densitate mare de energie
Durată lungă de viață
Siguranță excelentă
Baterie fără efect de memorie
Serviciu personalizat
Chimia bateriei: Litiu-Polimer
Conexiuni ale bateriei: pini PC (orizontal / vertical), montaj SMT (SMD), urechi de lipit, fire, cabluri cu conec...
Baterie cu litiu polimer ultra subțire 0,9 mm
Design ultra-subțire.
Densitate mare de energie.
Durată lungă de viață.
Siguranță excelentă.
Chimia bateriei: polimer litiu-ion
Terminații baterie: pini PC (orizontal) / (vertical), montare SMT (SMD), file de lipit, fire, cabluri cu conectori.
Personalizarea bateriei: ...
Baterie LiPo 3,7V Ultra Subțire 120mAh
Design ultrsubțire.
Tensiune nominală: 3,7 V
Capacitate nominală: 120 mAh
Consistență ridicată a bateriei
Rezistență internă scăzută
Capacitate suficientă a bateriei
Durată de viață excepțională a ciclului
Chimia bateriei: litiu-ion polimer
Fabrică origi...
Baterie LiPo Ultra Subțire 3.7V 80mAh
Design ultra-subțire.
Tensiune nominală: 3.7 V
Capacitate nominală: 80 mAh
Rezistență internă scăzută
Capacitate suficientă a bateriei
Durată de viață remarcabilă a ciclului
Design PCM optimizat
Permisă conexiune în serie sau în paralel
Securitate excele...
Baterie cu litiu cu încărcare rapidă de 3,7 V 720 mAh
Tensiune nominală: 3,7 V
Capacitate nominală: 720 mAh
Interval de temperatură de lucru: -20°C ~ +60°C
Consistență ridicată a bateriei
Rezistență internă scăzută
Capacitate suficientă a bateriei
Ciclu de viață remarcabil
Chimia bateriei: polimer de litiu
...
Baterie LiPo cu încărcare rapidă 3,85V 110mAh
Tensiune nominală: 3,85 V
Capacitate nominală: 110 mAh
Interval de temperatură de lucru: -20℃ ~ +60℃
Chimie baterie: Polimer de litiu-ion
Consistență ridicată a bateriei
Rezistență internă scăzută
Capacitate suficientă a bateriei
Durată de viață remarcabil...
Baterie Li-Polimer cu Încărcare Rapidă 2C 5C
Baterie cu încărcare rapidă 2C~5C.
Încarcă 70% din capacitate într-un timp foarte scurt.
Durată lungă de viață a ciclului.
Bună consistență, auto-descărcare scăzută.
Baterie li-poly fără efect de memorie.
Excelentă siguranță, prietenoasă cu mediul.
Chimia bateriei...
Baterie LiPo de înaltă densitate de 3,7 V 1500 mAh
Baterie LiPo de înaltă densitate de 3,7 V 1500 mAh
Baterie LiPo de înaltă densitate de 11,1 V 2000 mAh
Tensiune nominală: 11,1 V
Capacitate nominală: 2000 mAh
Interval de temperatură de lucru: -20°C ~ +60°C
Capacitate suficientă a bateriei
Ciclu de viață remarcabil
Design PCM optimizat
În conexiune în serie sau în paralel este permisă
Chimi...
Baterie LiPo de înaltă densitate de 3,8 V 1300 mAh
Tensiune nominală: 3,8 V
Capacitate nominală: 1300 mAh
Interval de temperatură de lucru: -20°C ~ +60°C
Seif excelent
Mic și ușor
Baterie fără memorie
Baterie ecologică
Consistență ridicată a bateriei
Chimia bateriei: polimer litiu-ion
Terminații bat...
Baterie LiPo de 3,7 V de înaltă densitate 7500 mAh
Tensiune nominală: 3,7 V
Capacitate nominală: 7500 mAh
Interval de temperatură de lucru: -20°C ~ +60°C
Seif excelent
Mic și ușor
Baterie fără memorie
Baterie ecologică
Design PCM optimizat
În conexiune în serie sau în paralel este perm...
Baterie litiu-polimer 3,7V cu densitate mare 900mAh
Tensiune nominală: 3,7 V
Capacitate nominală: 900 mAh
Interval de temperatură de funcționare: -20℃ ~ +60℃
Rezistență internă scăzută
Capacitate suficientă a bateriei
Durată de viață a ciclului remarcabilă
Design PCM optimizat
Permise conexiuni în serie sau ...
Baterie LiPo cu densitate mare 3,7V 6000mAh
Tensiune nominală: 3,7 V
Capacitate nominală: 6000 mAh
Interval de temperatură de lucru: -20℃ ~ +60℃
Consistență ridicată a bateriei
Rezistență internă scăzută
Capacitate suficientă a bateriei
Durată excepțională de viață a ciclului
Chimia bateriei: Polimer...
Baterie LiFePO4 BESS de 20 kWh 51.2 V 390 Ah pentru sisteme de stocare a energiei și UPS
Model M91W MINI, 51.2 V 390 Ah (19.968 kWh)
Fabricată cu celule noi de clasa A
8000 de cicluri la DOD 80%
BMS inteligent cu software avansat pentru îmbunătățirea performanței și siguranței
Acceptă până la 15 baterii conectate în paralel
Curent maxim de încărcare și...
Baterie litiu LiFePO4 de 16 kWh pentru ESS, EPS și BESS, cu certificări UL, CE și IEC
Model M90, 51.2 V 320 Ah (16.384 kWh)
Fabricată cu celule noi de clasa A
8000 de cicluri la DOD 80%
BMS inteligent cu software avansat pentru performanțe îmbunătățite
Acceptă până la 15 baterii conectate în paralel
Curent maxim de încărcare și descărcare: 200 A
...
Baterie LiFePO4 10kWh 51.2V pentru stocarea energiei în sisteme solare de 48V UL CE IEC
Model M88PW, 51.2V 200Ah (10.24 kWh)
Realizată cu celule noi de Grad A
6000 cicluri @DOD 80%
BMS inteligent cu software avansat pentru îmbunătățirea performanței
Suportă până la 15 baterii conectate în paralel
Curent maxim de încărcare și descărcare 150A
Comun...
Baterie solară de stocare a energiei LiFePO4 24V 100AH 5kWh.
Putere nominală 25,6 V 200 AH (5,12 kWh)
Fabricat din celule noi de calitate A
6000 de cicluri @DOD 80%
BMS inteligent cu software avansat îmbunătățește performanțele
Suportă conectarea în paralel a până la 15 baterii
Curent maxim de încărcare și descărcare 150A
...
BATERIE LIFEPO4 DE ÎNALTĂ TENSIUNE 193KWH 113KWH TENSIUNE 614V PENTRU ESS INDUSTRIAL EPS UPS
Model: HV-M113
Tensiune: 358V 409V 512V 614V opțional
Capacitate: 113kWh 129kWh 161kWh 193kWh
Fabricat cu celule noi de clasa A
8000 de cicluri
BMS inteligent pentru performanțe îmbunătățite
Suportă până la 8 baterii conectate în paralel
Curent maxim de ...
Pachet de baterii litiu LiFePO4 stivuibile 614.4V 150Ah.
Putere nominală 614,4 V 150 AH (92,16 KWH)
Realizat din celule proaspete de calitate A
>6000 de cicluri la o adâncime de descărcare de 80%
Sistem de management inteligent (BMS) îmbunătățește performanța
Suportă conectarea în paralel a până la 10 baterii
Curent m...
Soluții
Soluții
Asistență
Asistență
Contact
Contact