Produkty


 Badać



Bateria litowo-polimerowa
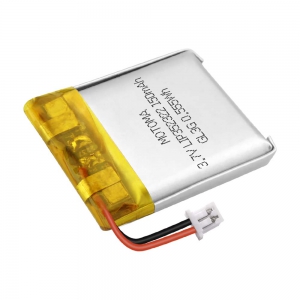
Niskotemperaturowa bateria litowo-polimerowa 3,7 V 150 mAh
Bateria LiPo 3,7V o niskiej temperaturze 100mAh
Niskotemperaturowy akumulator litowo-polimerowy z złączami Molex JST Horise
Pakiet baterii litowo-jonowej 7,4V 6200mAh
producent baterii li po 7,4V 2000mAh
Spersonalizowany akumulator litowo-polimerowy z obudową 3,7V
Akumulator o wysokiej gęstości energii
Akumulator LiPo 3,7 V o wysokiej gęstości 1500 mAh
Akumulator LiPo o wysokiej gęstości 11,1 V 2000 mAh
Akumulator LiPo 3,8 V o wysokiej gęstości 1300 mAh
Akumulator LiPo 3,7 V o wysokiej gęstości 7500 mAh
Bateria litowo-polimerowa 3,7V o wysokiej gęstości 900mAh
Bateria LiPo o wysokiej gęstości 3,7V 6000mAh
Akumulator do magazynowania energii
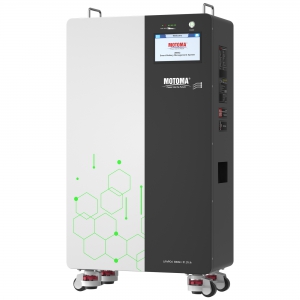
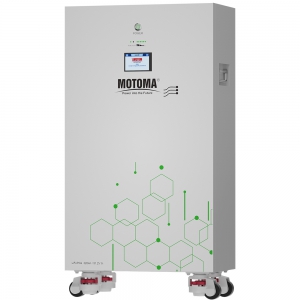
Akumulator LiFePO4 BESS 20 kWh 51.2 V 390 Ah do systemów magazynowania energii i UPS
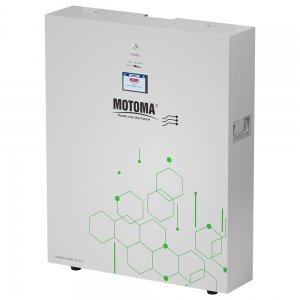
Akumulator litowy LiFePO4 16 kWh do ESS, EPS i BESS z certyfikatami UL, CE i IEC
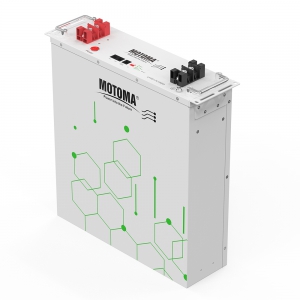
Akumulator LiFePO4 10kWh 51.2V do magazynowania energii w systemach solarnych 48V UL CE IEC
Akumulator solarny LiFePO4 24 V 100 Ah 5 kWh
BATERIA LIFEPO4 WYSOKIEGO NAPIĘCIA 193KWH 113KWH NAPIĘCIE 614V DO PRZEMYSŁOWYCH ESS EPS UPS
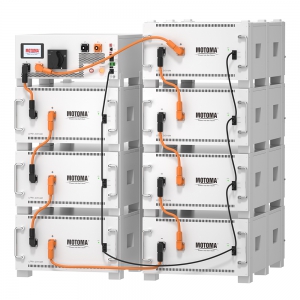
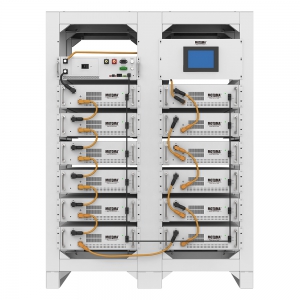
Zestaw akumulatorów litowo-jonowych LiFePO4 montowany w szafie rack 614,4 V 150 Ah
Niskotemperaturowa bateria litowo-polimerowa 3,7 V 150 mAh
Faixa de temperatura de trabalho: -40 ~ 60 graus centígrados
Tensão: 3,7 V
Capacidade: 150 mAh
Ciclo de vida longo: a retenção da capacidade é >80% após 500 ciclos padrão das vezes
Baixa resistência interna
Capacida...
Bateria LiPo 3,7V o niskiej temperaturze 100mAh
Zakres temperatury roboczej: -40~60 stopni Celsjusza
Napięcie nominalne: 3,7 V
Pojemność nominalna: 100 mAh
Wysoka gęstość energii
Doskonałe bezpieczeństwo
Mała i lekka
Bateria bez efektu pamięci
Przyjazna dla środowiska bateria
Wysoka spójność baterii
...
Niskotemperaturowy akumulator litowo-polimerowy z złączami Molex JST Horise
Szeroki zakres temperatur pracy: -40~60 °C
Długa żywotność cyklu: zatrzymanie pojemności >80% po 500 standardowych cyklach
Doskonałe bezpieczeństwo
Usługa na zamówienie
Chemia baterii: polimer litowo-jonowy
Końcówki: piny PCB (poziome)/(pionowe), montaż SMT (SMD), ...
Pakiet baterii litowo-jonowej 7,4V 6200mAh
Napięcie: 7.4 V
Pojemność: 6200 mAh
Wysoka gęstość energii
Długa żywotność
Doskonale bezpieczeństwo
Wysoka spójność baterii
Niskie wewnętrzne opory
Wystarczająca pojemność baterii
Wyjątkowa żywotność cyklu
Chemia baterii: Polimer litowo-jonowy
...
producent baterii li po 7,4V 2000mAh
Napięcie: 7.4 V
Pojemność: 2000 mAh
Wysoka gęstość energii
Świetne bezpieczeństwo
Mała i lekka
Akumulator bez efektu pamięci
Ekologiczna bateria
Wysoka spójność baterii
Chemia baterii: Polimer litowo-jonowy
Oryginalna fabryka baterii lipo od surowca...
Spersonalizowany akumulator litowo-polimerowy z obudową 3,7V
Wysoka gęstość energii
Długa żywotność
Doskonałe bezpieczeństwo
Brak efektu pamięci
Usługa dostosowana do potrzeb
Chemia baterii: litowo-polimerowa
Zakończenia baterii: piny PC (poziome / pionowe), montaż SMT (SMD), zakładki do lutowania, przewody, kable z złączam...
Ultracienka bateria litowo-polimerowa 0,9 mm
Ultracienka konstrukcja.
Wysoka gęstość energii.
Długa żywotność.
Doskonałe bezpieczeństwo.
Chemia baterii: polimer litowo-jonowy
Zakończenia baterii: piny PC (poziome) / (pionowe), mocowanie SMT (SMD), zaczepy lutownicze, przewody, ze złączami.
Dostosowywanie baterii:...
Bateria LiPo 3,7V Ultra Cienka 120mAh
Ultra cienki design.
Napięcie znamionowe: 3,7 V
Pojemność znamionowa: 120 mAh
Wysoka spójność baterii
Niskie wewnętrzne opory
Wystarczająca pojemność baterii
Wyjątkowa żywotność cyklu
Chemia baterii: Litowo-jonowy polimer
Oryginalna fabryka baterii lipo ...
Ultra cienka bateria LiPo 3.7V 80mAh
Ultra cienki design.
Napięcie nominalne: 3.7 V
Pojemność nominalna: 80 mAh
Niskie wewnętrzne opory
Wystarczająca pojemność baterii
Wyjątkowa żywotność cyklu
Optymalny projekt PCM
Dozwolone połączenie szeregowe lub równoległe
Doskonale bezpieczeństwo.
...
Szybko ładująca się bateria litowa 3,7 V 720 mAh
Napięcie nominalne: 3,7 V
Pojemność nominalna: 720 mAh
Zakres temperatur pracy: -20 °C ~ + 60 °C
Wysoka spójność baterii
Niska rezystancja wewnętrzna
Wystarczająca pojemność baterii
Wyjątkowa żywotność
Chemia baterii: litowo-polimerowa
Zakończeni...
Bateria LiPo do ładowania szybkie 3,85V 110mAh
Napięcie nominalne: 3,85 V
Nominalna pojemność: 110 mAh
Zakres temperatur pracy: -20℃ ~ +60℃
Chemia baterii: polimer litowo-jonowy
Wysoka spójność baterii
Niskie wewnętrzne opory
Wystarczająca pojemność baterii
Wyjątkowa żywotność cyklu
Końcówki bateri...
Bateria Litowo-Polimerowa do Szybkiego Ładowania 2C 5C
Bateria szybkiego ładowania 2C~5C.
Ładuje 70% pojemności w bardzo krótkim czasie.
Długa żywotność cyklu.
Dobra spójność, niskie samorozładowanie.
Bateria litowo-polimerowa bez efektu pamięci.
Doskonale bezpieczna, przyjazna dla środowiska.
Chemia baterii: Polimer ...
Akumulator LiPo 3,7 V o wysokiej gęstości 1500 mAh
Napięcie nominalne: 3,7 V
Pojemność nominalna: 1500 mAh
Zakres temperatur pracy: -20 °C ~ + 60 °C
Wysoka spójność baterii
Niska rezystancja wewnętrzna
Wystarczająca pojemność baterii
Wyjątkowa żywotność
Chemia baterii: polimer litowo-jonowy
Zako...
Akumulator LiPo o wysokiej gęstości 11,1 V 2000 mAh
Napięcie znamionowe: 11,1 V
Pojemność nominalna: 2000 mAh
Zakres temperatur pracy: -20 °C ~ + 60 °C
Wystarczająca pojemność baterii
Wyjątkowa żywotność
Zoptymalizowana konstrukcja PCM
Dopuszczalne jest połączenie szeregowe lub równoległe
Chemia bater...
Akumulator LiPo 3,8 V o wysokiej gęstości 1300 mAh
Napięcie nominalne: 3,8 V
Pojemność nominalna: 1300 mAh
Zakres temperatur pracy: -20 °C ~ + 60 °C
Doskonały sejf
Mały i lekki
Bateria z pamięcią
Bateria przyjazna dla środowiska
Wysoka spójność baterii
Chemia baterii: polimer litowo-jonowy
Za...
Akumulator LiPo 3,7 V o wysokiej gęstości 7500 mAh
Napięcie znamionowe: 3,7 V
Pojemność nominalna: 7500 mAh
Zakres temperatur pracy: -20 °C ~ + 60 °C
Doskonały sejf
Mały i lekki
Bateria z pamięcią
Bateria przyjazna dla środowiska
Zoptymalizowana konstrukcja PCM
Dopuszczalne jest połączenie szeregowe lub...
Bateria litowo-polimerowa 3,7V o wysokiej gęstości 900mAh
Napięcie nominalne: 3,7 V
Pojemność nominalna: 900 mAh
Zakres temperatur pracy: -20℃ ~ +60℃
Niskie wewnętrzne opór
Wystarczająca pojemność baterii
Wyjątkowa żywotność cykli
Optymalny projekt PCM
Dozwolone połączenie szeregowe lub równoległe
Chemia bate...
Bateria LiPo o wysokiej gęstości 3,7V 6000mAh
Napięcie nominalne: 3,7 V
Pojemność nominalna: 6000 mAh
Zakres temperatury pracy: -20℃ ~ +60℃
Wysoka spójność baterii
Niskie wewnętrzne opory
Wystarczająca pojemność baterii
Wyjątkowa żywotność cyklu
Chemia baterii: Polimer litowo-jonowy
Końcówki bater...
Akumulator LiFePO4 BESS 20 kWh 51.2 V 390 Ah do systemów magazynowania energii i UPS
Model M91W MINI, 51.2 V 390 Ah (19.968 kWh)
Wykonany z nowych ogniw klasy A
8000 cykli przy DOD 80%
Inteligentny BMS z zaawansowanym oprogramowaniem poprawia wydajność i bezpieczeństwo
Obsługa do 15 akumulatorów połączonych równolegle
Maksymalny prąd ładowania i ro...
Akumulator litowy LiFePO4 16 kWh do ESS, EPS i BESS z certyfikatami UL, CE i IEC
Model M90, 51.2 V 320 Ah (16.384 kWh)
Wykonany z nowych ogniw klasy A
8000 cykli przy DOD 80%
Inteligentny BMS z zaawansowanym oprogramowaniem poprawiającym wydajność
Obsługa do 15 akumulatorów połączonych równolegle
Maksymalny prąd ładowania i rozładowania: 200 A
...
Akumulator LiFePO4 10kWh 51.2V do magazynowania energii w systemach solarnych 48V UL CE IEC
Model M88PW, 51.2V 200Ah (10.24 kWh)
Wykonany z nowych ogniw Grade A
6000 cykli @DOD 80%
Inteligentny BMS z zaawansowanym oprogramowaniem poprawia wydajność
Obsługa do 15 akumulatorów połączonych równolegle
Maksymalny prąd ładowania i rozładowania 150A
Komunik...
Akumulator solarny LiFePO4 24 V 100 Ah 5 kWh
Moc znamionowa 25,6 V 200 AH (5,12 kWh)
Wykonany z nowych ogniw klasy A
6000 cykli @DOD 80%
Inteligentny BMS z zaawansowanym oprogramowaniem poprawia wydajność
Obsługa równoległa do 15 baterii
Maksymalny prąd ładowania i rozładowania 150A
Komunikacja: CAN/RS23...
BATERIA LIFEPO4 WYSOKIEGO NAPIĘCIA 193KWH 113KWH NAPIĘCIE 614V DO PRZEMYSŁOWYCH ESS EPS UPS
Model: HV-M113
Napięcie: 358V 409V 512V 614V opcjonalnie
Pojemność: 113kWh 129kWh 161kWh 193kWh
Wykonano z nowych ogniw klasy A
8000 cykli
Inteligentny BMS poprawia wydajność
Obsługa do 8 akumulatorów połączonych równolegle
Maksymalny prąd ładowania i roz...
Zestaw akumulatorów litowo-jonowych LiFePO4 montowany w szafie rack 614,4 V 150 Ah
Moc znamionowa 614,4 V 150 AH (92,16 KWH)
Wykonane z nowych ogniw klasy A
>6000 cykli przy głębokości rozładowania 80%
Inteligentny BMS poprawia wydajność
Obsługa równoległego podłączenia do 10 baterii
Maksymalny prąd ładowania i rozładowania 100A
Ekran do ...
Rozwiązania
Rozwiązania
Wsparcie
Wsparcie
Kontakt
Kontakt