उत्पादों
 अन्वेषण करना





ऊर्जा भंडारण बैटरी
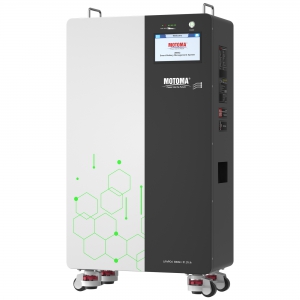
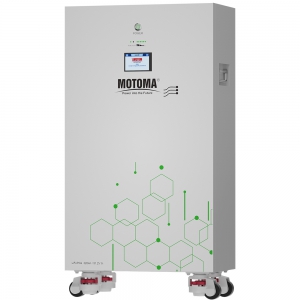
ऊर्जा भंडारण प्रणालियों और UPS के लिए 20kWh BESS LiFePO4 बैटरी 51.2V 390Ah
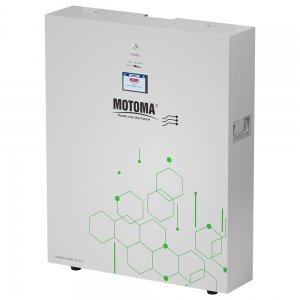
UL, CE और IEC प्रमाणन वाली ESS, EPS और BESS के लिए 16kWh LiFePO4 लिथियम बैटरी
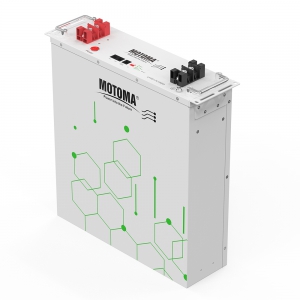
10kWh LiFePO4 बैटरी 51.2V, 48V सोलर सिस्टम के लिए ऊर्जा भंडारण बैटरी UL CE IEC
एनर्जी स्टोरेज सोलर बैटरी LiFePO4 24V 100AH 5kWh.
औद्योगिक ESS EPS UPS के लिए 193KWH हाई-वोल्टेज LIFEPO4 बैटरी 113KWH वोल्टेज 614V
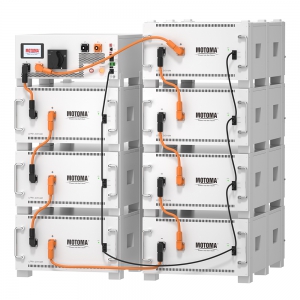
रैक स्टैक्ड लिथियम LiFePO4 बैटरी पैक 614.4V 150Ah.
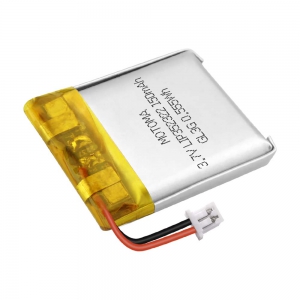
3.7V कम तापमान ली पाली बैटरी 150mAh
कार्य तापमान रेंज: -40 ~ 60 सेंटीग्रेड
वोल्टेज: 3.7 वी
क्षमता: 150 एमएएच
लंबे चक्र जीवन: 80 बार मानक चक्रों के बाद क्षमता प्रतिधारण >500% है
कम आंतरिक प्रतिरोध
प...
3.7V लिथियम पॉलिमर बैटरी कम तापमान 100mAh
ऑपरेटिंग तापमान सीमा: -40~60 डिग्री सेल्सियस
नाममात्र वोल्टेज: 3.7 V
नाममात्र क्षमता: 100 mAh
उच्च ऊर्जा घनत्व
उत्कृष्ट सुरक्षा
छोटा और हल्का
नो मेमोरी इ...
कम तापमान लिथियम-पॉलिमर बैटरी मोलैक्स जेएसटी होराइज़ कनेक्टर्स
विशाल कार्य तापमान सीमा: -40~60 °C
लंबा चक्र जीवन: 500 स्टैंडर्ड चक्रों के बाद क्षमता >80% बनी रहती है
उत्कृष्ट सुरक्षा
कस्टम सेवा
बैटरी रसायन: लिथियम आयन पॉ...
7.4V लिथियम आयन बैटरी 6200mAh पैक
वोल्टेज: 7.4 V
क्षमता: 6200 mAh
उच्च ऊर्जा घनत्व
लंबा जीवनकाल
उत्कृष्ट सुरक्षा
उच्च बैटरी संगति
कम आंतरिक प्रतिरोध
पर्याप्त बैटरी क्षमता
उत्कृष्...
7.4V ली पो बैटरी 2000mAh निर्माता
वोल्टेज: 7.4 V
क्षमता: 2000 mAh
उच्च ऊर्जा घनत्व
उत्कृष्ट सुरक्षा
छोटा और हल्का वजन
नो-मैमोरी बैटरी
पर्यावरण के अनुकूल बैटरी
उच्च बैटरी संगति
बैटर...
अनुकूलित लिथियम पॉलिमर बैटरी केस के साथ 3.7V
उच्च ऊर्जा घनत्व
लंबी आयु
उत्कृष्ट सुरक्षा
कोई मेमोरी प्रभाव नहीं
अनुकूलित सेवा
बैटरी रसायन: लिथियम पॉलिमर
बैटरी टर्मिनेशन: पीसी पिन्स (क्षैतिज /...
अल्ट्रा पतली लिथियम पॉलिमर बैटरी 0.9 मिमी
अल्ट्रा-पतली डिजाइन।
उच्च ऊर्जा घनत्व।
लंबी उम्र।
उत्कृष्ट सुरक्षा।
बैटरी रसायन विज्ञान: लिथियम आयन पॉलिमर
बैटरी समाप्ति: पीसी पिन (क्षैतिज) / (ऊर्ध्व...
लीपो बैटरी 3.7V अल्ट्रा पतली 120mAh
अल्ट्रा पतला डिज़ाइन।
नाममात्र वोल्टेज: 3.7 V
नाममात्र क्षमता: 120 mAh
उच्च बैटरी सुसंगतता
कम आंतरिक प्रतिरोध
पर्याप्त बैटरी क्षमता
उत्कृष्ट चक्र जीव...
3.7V अल्ट्रा थिन LiPo बैटरी 80mAh
अल्ट्रा-पतला डिज़ाइन.
नाममात्र वोल्टेज: 3.7 V
नाममात्र क्षमता: 80 mAh
कम आंतरिक प्रतिरोध
पर्याप्त बैटरी क्षमता
उत्कृष्ट चक्र जीवन
अनुकूलित PCM डिज़ाइन
...
3.7V फास्ट चार्जिंग लिथियम बैटरी 720mAh
नाममात्र वोल्टेज: 3.7 वी
नाममात्र क्षमता: 720 एमएएच
कार्य तापमान रेंज: -20 °C ~ + 60 °C
उच्च बैटरी स्थिरता
कम आंतरिक प्रतिरोध
पर्याप्त बैटरी क्षमता
उत्कृ...
3.85V फास्ट चार्जिंग LiPo बैटरी 110mAh
नाममात्र वोल्टेज: 3.85 V
नाममात्र क्षमता: 110 mAh
कार्यशील तापमान सीमा: -20℃ ~ +60℃
बैटरी रसायन: लिथियम आयन पॉलिमर
उच्च बैटरी स्थिरता
कम आंतरिक प्रतिरोध
पर...
फास्ट चार्जिंग लिथियम पॉलीमर बैटरी 2C 5C
2C~5C फास्ट चार्जिंग बैटरी।
बहुत कम समय में 70% क्षमता चार्ज करें।
लंबा चक्र जीवन।
अच्छी स्थिरता, कम स्व-निर्वहन।
नो मेमोरी लिथियम पॉलिमर बैटरी।
उत्कृष...
3.7V उच्च घनत्व लीपो बैटरी 1500mAh
नाममात्र वोल्टेज: 3.7 वी
नाममात्र क्षमता: 1500 एमएएच
कार्य तापमान रेंज: -20 °C ~ + 60 °C
उच्च बैटरी स्थिरता
कम आंतरिक प्रतिरोध
पर्याप्त बैटरी क्षमता
उत्कृ...
11.1V उच्च घनत्व LiPo बैटरी 2000mAh
नाममात्र वोल्टेज: 11.1 वी
नाममात्र क्षमता: 2000 एमएएच
कार्य तापमान रेंज: -20 °C ~ + 60 °C
पर्याप्त बैटरी क्षमता
उत्कृष्ट चक्र जीवन
अनुकूलित पीसीएम डिजाइन
...
3.8V उच्च घनत्व LiPo बैटरी 1300 mAh
नाममात्र वोल्टेज: 3.8 वी
नाममात्र क्षमता: 1300 एमएएच
कार्य तापमान रेंज: -20 °C ~ + 60 °C
उत्कृष्ट सुरक्षित
छोटे और हल्के वजन
कोई भी स्मृति बैटरी नहीं
पर्या...
3.7V लीपो बैटरी उच्च घनत्व 7500mAh
नाममात्र वोल्टेज: 3.7 वी
नाममात्र क्षमता: 7500 एमएएच
कार्य तापमान रेंज: -20 °C ~ + 60 °C
उत्कृष्ट सुरक्षित
छोटे और हल्के वजन
कोई भी स्मृति बैटरी नहीं
पर्या...
3.7V लिथियम पॉलिमर बैटरी उच्च घनत्व 900mAh
नाममात्र वोल्टेज: 3.7 V
नाममात्र क्षमता: 900 mAh
कार्य तापमान सीमा: -20℃ ~ +60℃
कम आंतरिक प्रतिरोध
पर्याप्त बैटरी क्षमता
उत्कृष्ट चक्र जीवन
अनुकूलित PCM डिज...
LiPo बैटरी उच्च घनत्व 3.7V 6000mAh
नाममात्र वोल्टेज: 3.7 V
नाममात्र क्षमता: 6000 mAh
कार्यशील तापमान सीमा: -20℃ ~ +60℃
उच्च बैटरी सुसंगतता
कम आंतरिक प्रतिरोध
पर्याप्त बैटरी क्षमता
उत्कृष्ट ...
ऊर्जा भंडारण प्रणालियों और UPS के लिए 20kWh BESS LiFePO4 बैटरी 51.2V 390Ah
मॉडल M91W MINI, रेटेड 51.2V 390Ah (19.968 kWh)
नई Grade A सेल से निर्मित
DOD 80% पर 8000 साइकल
उन्नत सॉफ्टवेयर वाला बुद्धिमान BMS प्रदर्शन और सुरक्षा में सुधार करता है
अधिकतम 1...
UL, CE और IEC प्रमाणन वाली ESS, EPS और BESS के लिए 16kWh LiFePO4 लिथियम बैटरी
मॉडल M90, रेटेड 51.2V 320Ah (16.384 kWh)
नई Grade A सेल से निर्मित
DOD 80% पर 8000 साइकल
उन्नत सॉफ्टवेयर वाला इंटेलिजेंट BMS प्रदर्शन बेहतर करता है
अधिकतम 15 बैटरियों के समा...
10kWh LiFePO4 बैटरी 51.2V, 48V सोलर सिस्टम के लिए ऊर्जा भंडारण बैटरी UL CE IEC
मॉडल M88PW, 51.2V 200Ah (10.24 kWh)
नई Grade A सेल से निर्मित
6000 चक्र @DOD 80%
उन्नत सॉफ्टवेयर वाला इंटेलिजेंट BMS प्रदर्शन बेहतर करता है
अधिकतम 15 बैटरियों के समानांतर कने...
एनर्जी स्टोरेज सोलर बैटरी LiFePO4 24V 100AH 5kWh.
रेटेड पावर 25.6V 200AH (5.12kWh)
ताजा ग्रेड ए सेल से निर्मित
6000 साइकिल @DOD 80%
उन्नत सॉफ्टवेयर वाला इंटेलिजेंट BMS प्रदर्शन में सुधार करता है
15 बैटरियों तक समानां...
औद्योगिक ESS EPS UPS के लिए 193KWH हाई-वोल्टेज LIFEPO4 बैटरी 113KWH वोल्टेज 614V
मॉडल: HV-M113
वोल्टेज: 358V 409V 512V 614V वैकल्पिक
क्षमता: 113kWh 129kWh 161kWh 193kWh
नई ग्रेड A सेल से निर्मित
8000 चक्र
इंटेलिजेंट BMS प्रदर्शन बेहतर करता है
अधिकतम 8 बैट...
रैक स्टैक्ड लिथियम LiFePO4 बैटरी पैक 614.4V 150Ah.
रेटेड पावर 614.4 V 150 AH (92.16 KWH)
ताज़ा ग्रेड ए सेल्स से निर्मित
>6000 साइकिल @डिस्चार्ज की गहराई 80%
इंटेलिजेंट BMS प्रदर्शन में सुधार करता है
10 बैटरियों तक समा...