Inleiding
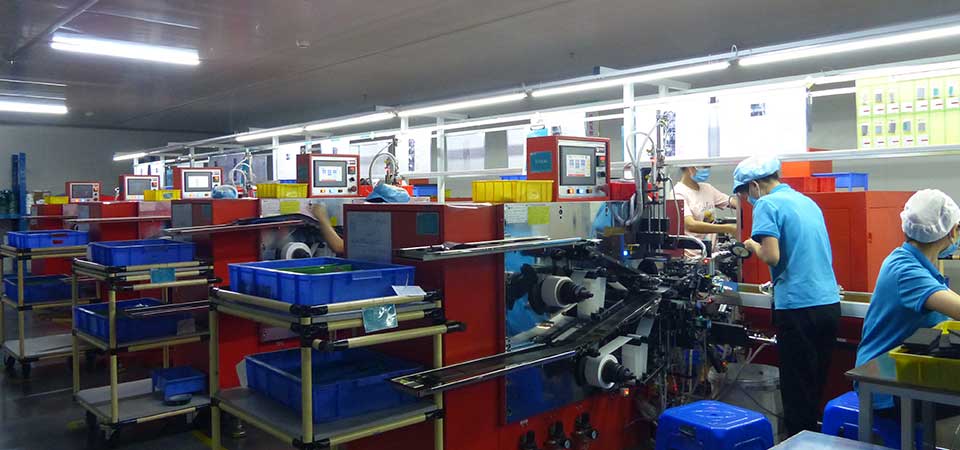
MOTOMA Lithium-ion batterijen worden veel gebruikt in alles van smartphones en laptops tot elektrische voertuigen en zonne-energieopslagsystemen. Ondanks hun alledaagse uiterlijk is het interne productieproces ongelooflijk complex, met tientallen nauwkeurige stappen, cleanroomomstandigheden en geavanceerde automatisering. Dit artikel biedt een uitgebreide gids over hoe lithium-ion batterijen worden gemaakt, gebaseerd op werkelijke industriële processtroomdiagrammen en materiaalformuleringen.
Deel 1: Bereiding van elektrodeslurry
Elektrodeslurry is de “fundering” van elke lithium-ion batterij. Zowel de kathode als de anode beginnen als pasta's gemaakt van een mengsel van actieve materialen, geleidende middelen, bindmiddelen en oplosmiddelen.
Samenstelling van kathodeslurry:
- Actief materiaal: Lithiumkobaltoxide (LiCoO₂), NMC, LFP
- Bindmiddel: PVDF (polyvinylideenfluoride) — geeft mechanische sterkte
- Geleidend middel: Acetyleenroet (zorgt voor elektronische geleiding)
- Oplosmiddel: NMP (N-methyl-2-pyrrolidon) — lost PVDF op voor gelijkmatige menging
Samenstelling van anodeslurry:
- Actief materiaal: MCMB (mesokoolstofmicrobeads grafiet)
- Bindmiddel: PVDF
- Geleidend middel: Acetyleenroet
- Oplosmiddel: NMP
Apparatuur en stappen:
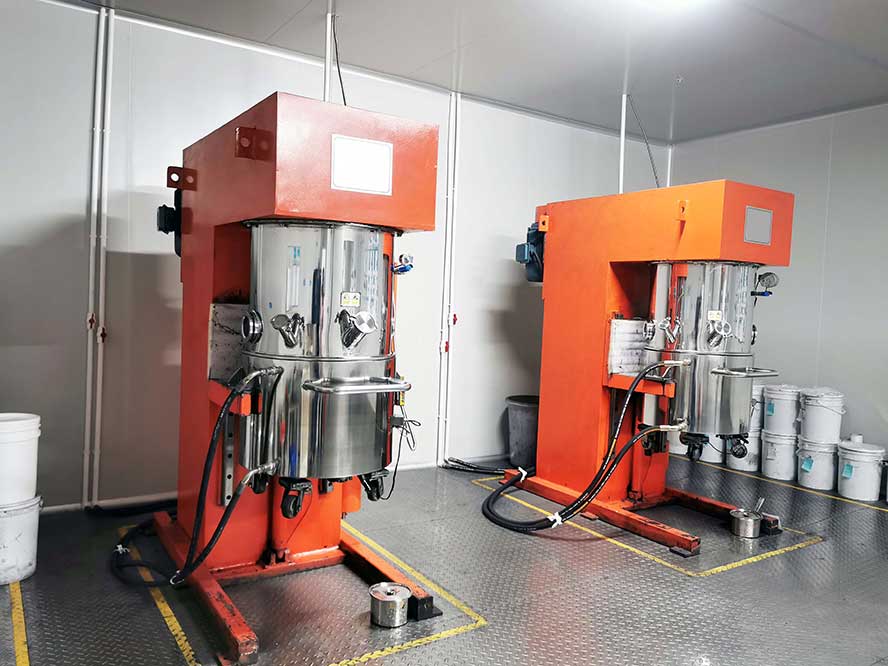
- Vacuüm planetaire mixer: Mengt de slurry in een vacuümomgeving om vocht en oxidatie te voorkomen.
- Filtratie: Verwijdert agglomeraten of vreemde deeltjes.
- Viscositeitscontrole: De uiteindelijke slurryviscositeit wordt nauwkeurig afgesteld voor een optimale coatingdikte.
Deel 2: Vervaardiging van elektrodebladen
Zodra de slurry's klaar zijn, worden ze gebruikt om de eigenlijke kathode- en anodebladen te maken.
Belangrijkste stappen:
- Coating
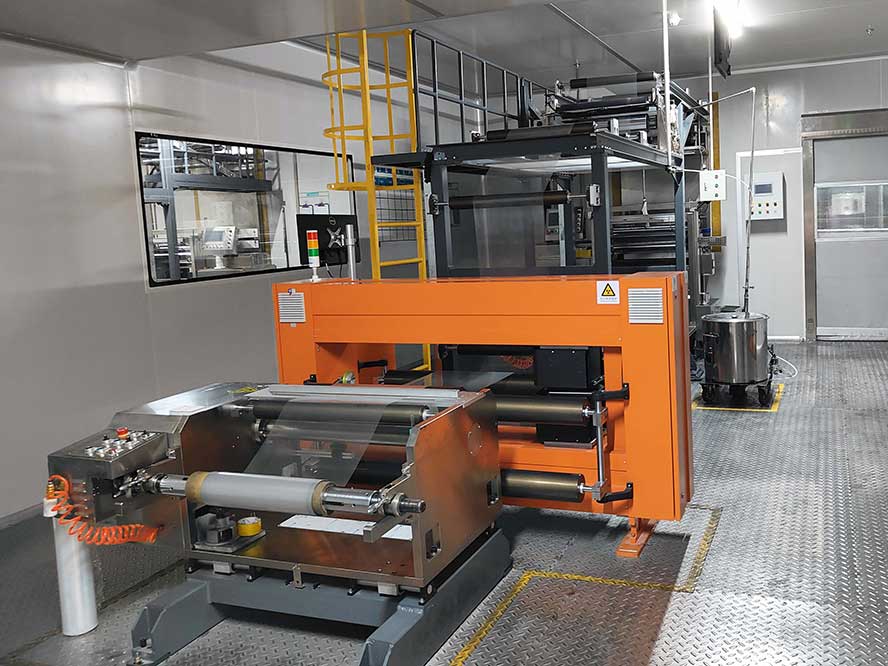
- Slurry wordt gelijkmatig aangebracht op beide zijden van aluminiumfolie (voor kathode) of koperfolie (voor anode) met behulp van precisiecoatingmachines.
- Droogovens volgen onmiddellijk om het oplosmiddel (NMP) te verwijderen.
- Kalanderen
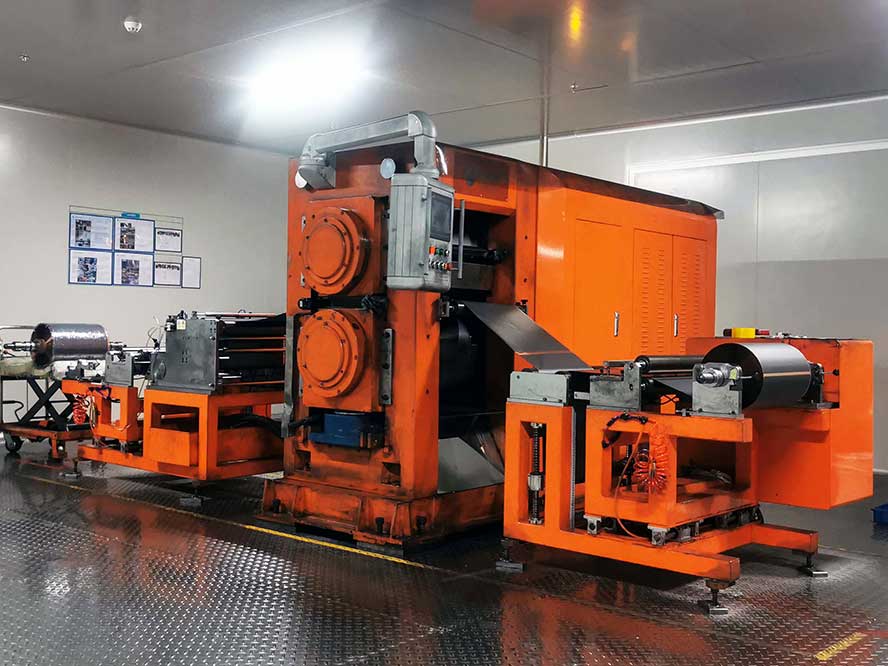
- Gecoate folies worden samengeperst door verwarmde rollen.
- Dit verhoogt de dichtheid, verbetert de hechting en verhoogt de energiedichtheid van de batterij.
- Snijden
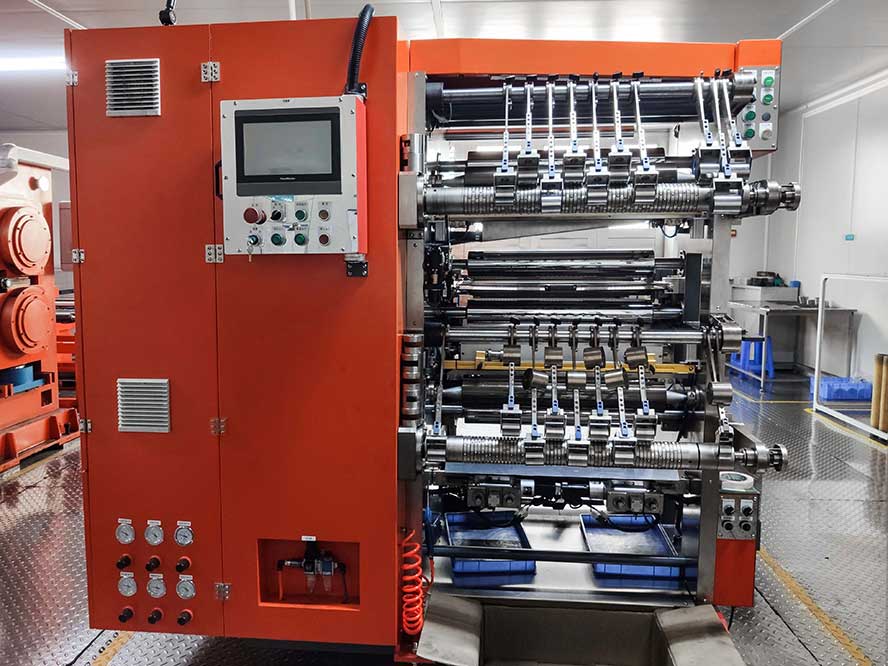
- Brede rollen worden met snijmachines in smalle elektrodestroken van de gewenste breedte gesneden.
- Laspenverbinding en inkeping
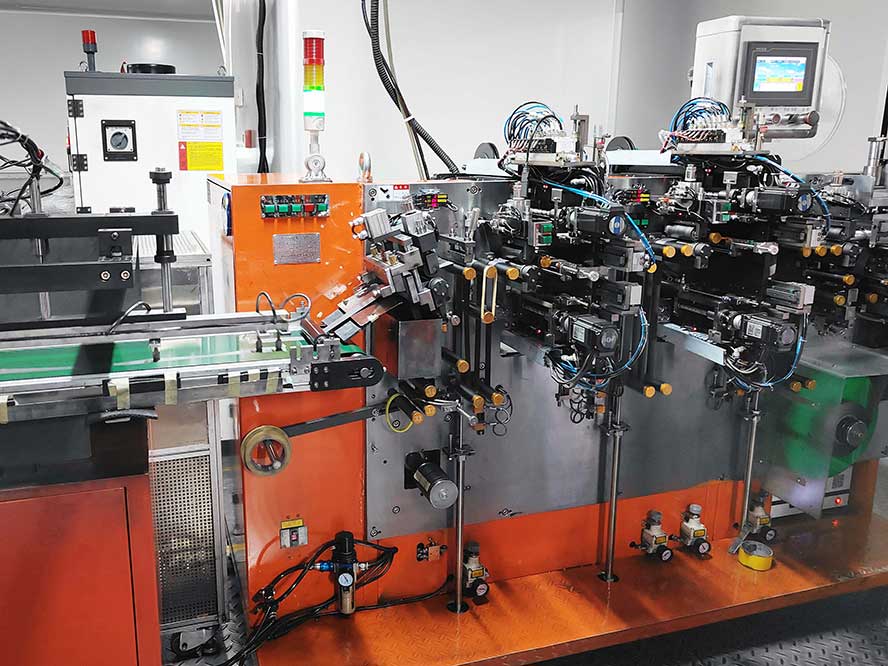
- Laserapparatuur wordt gebruikt om:
- Elektroden op celafmetingen te snijden.
- Metalen laspennen aan elektrode-uiteinden (stroomcollectoren) te lassen.
- Gleuven of vormen te ponsen zoals nodig voor stapelen of wikkelen.
- Laserapparatuur wordt gebruikt om:
Deel 3: Celassemblage
Deze fase transformeert voorbereide elektrodebladen in functionele batterijcellen. De assemblage methode hangt af van het celformaat, dat een cruciale rol speelt in energiedichtheid, mechanische stabiliteit en toepassingsgeschiktheid.
Celformaatverschillen
Voor pouch cellen:
- Assemblagemethode: Elektrodebladen worden laag voor laag gestapeld in de volgorde kathode → separator → anode.
- Structuur: Plat en flexibel, ingesloten in een gelamineerde aluminium zak.
- Voordelen: Lichtgewicht, dun, ideaal voor tablets, smartphones en drones.
Voor cilindrische cellen:
- Assemblagemethode: Lange elektrodebladen worden opgerold tot een jelly-roll spiraal, zoals een Zwitserse rol, met separatorbladen ertussen.
- Structuur: Stijve metalen behuizing (bijv. 18650, 21700).
- Voordelen: Hoge mechanische sterkte, geautomatiseerde productie, veel gebruikt in elektrisch gereedschap en elektrische voertuigen.
Assemblageprocesstappen:
- Stapelen/Wikkelen
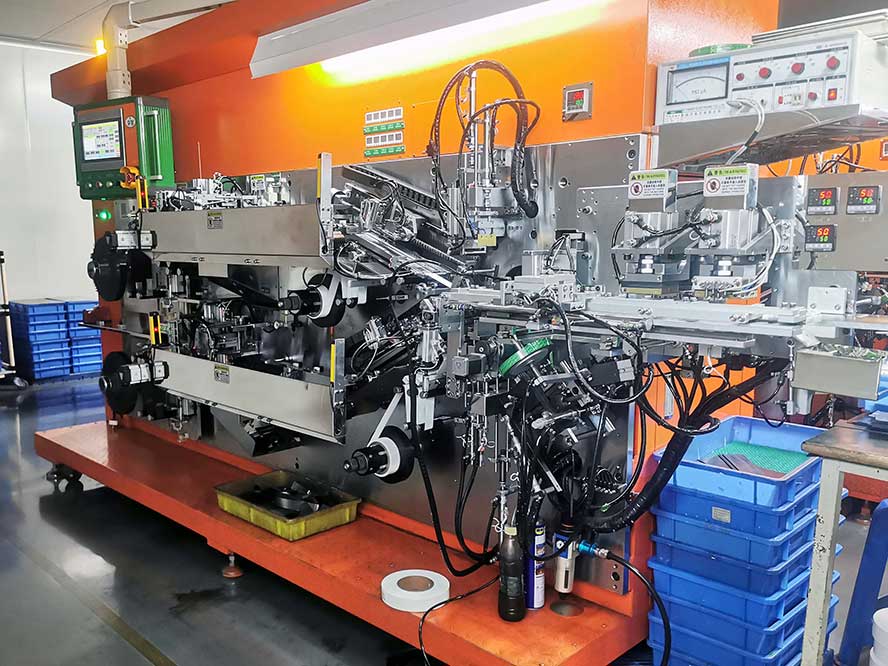
- Stapelmachines worden gebruikt voor pouch en prismatische cellen.
- Wikkelmachines creëren cilindrische jelly-rolls onder strikte controle.
- Laspenverbinding en aansluiting van terminals
- Laspennen worden via laserlassen aan stroomcollectoren gelast.
- Laskwaliteit is cruciaal om interne weerstand te minimaliseren.
- Behuizing
- De elektrode-assemblage wordt in een behuizing geplaatst:
- Pouch cel: Gelamineerde aluminiumfolie
- Cilindrische cel: Roestvrijstalen of aluminium buis
- De elektrode-assemblage wordt in een behuizing geplaatst:
- Elektrolyt injectie
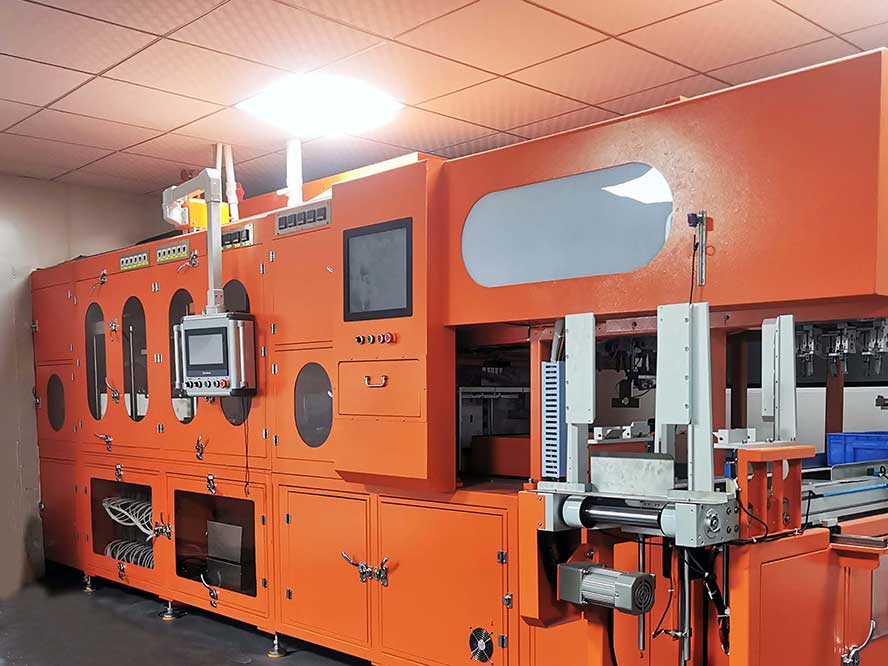
- Vloeibaar elektrolyt (doorgaans LiPF₆ in EC/DEC) wordt in de cel geïnjecteerd in een vacuümhandschoenenkast om vochtverontreiniging te elimineren.
- Vacuüm afdichting
- Na elektrolytimpregnatie worden pouch cellen onder vacuüm afgedicht; cilindrische cellen worden met metalen doppen gekrompen.
- Resterende lucht kan de prestaties verminderen of zwelling veroorzaken.
- Drogen
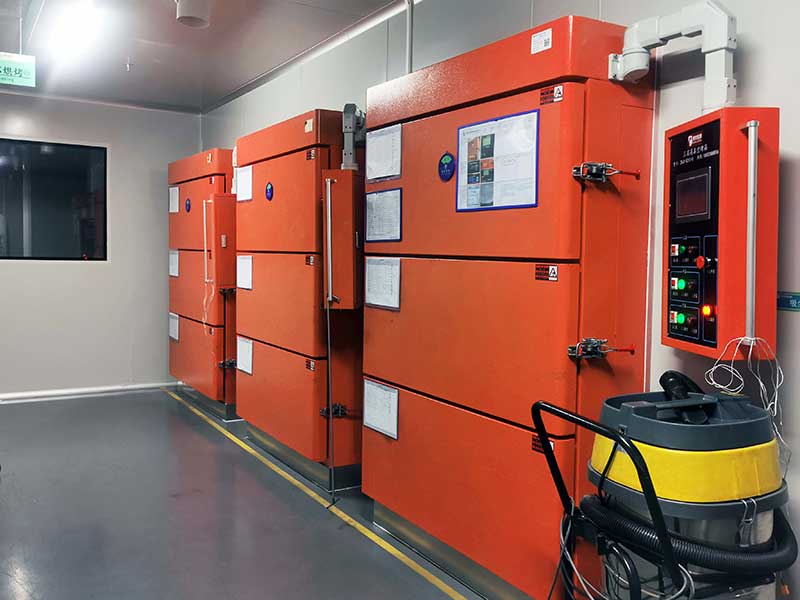
- Cellen worden in een vacuümoven bij verhoogde temperaturen (bijv. 60–85°C) geplaatst om sporen oplosmiddelen te verdampen en de interne structuur te stabiliseren.
Visueel overzicht
| Celtype | Elektrodeopstelling | Buitenbehuizing | Veelvoorkomend gebruik |
|---|---|---|---|
| Pouch cel | Gelaagd (gestapeld) | Flexibele zakfolie | Smartphones, wearables |
| Cilindrische cel | Opgerold (jelly-roll spiraal) | Metalen behuizing (bv. 18650) | Elektrisch gereedschap, EV-batterijen |
Deskundige opmerking
- Cilindrische cellen blinken uit in productiesnelheid en mechanische duurzaamheid.
- Pouch cellen bieden betere ruimtebenutting en energiedichtheid in compacte elektronica.
Deel 4: Elektrochemische vorming en veroudering
Belangrijkste stappen:
- Vorming
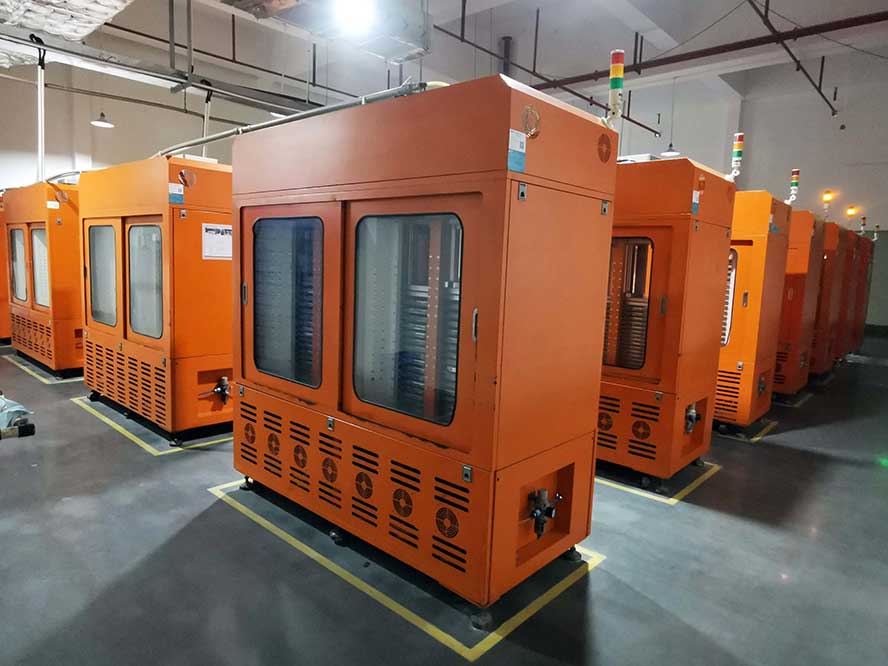
- De batterij wordt geladen en ontladen onder gecontroleerde stromen.
- Dit vormt de vaste elektrolytinterface (SEI) op de anode, die deze beschermt tegen degradatie.
- Veroudering
- Cellen worden enkele dagen bij verhoogde temperaturen bewaard.
- Dit helpt de interne chemie en spanning te stabiliseren.
- Kwalificatie en testen
- Capaciteit, spanning, interne weerstand (IR) en lekstroom worden gemeten.
- Defecte cellen worden afgekeurd.
Deel 5: Batterijpakketassemblage
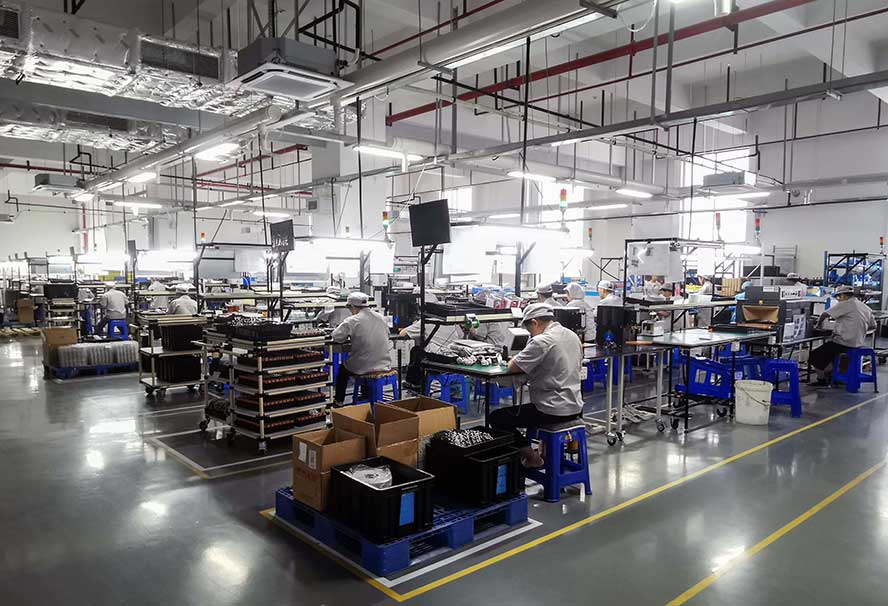
Gekwalificeerde cellen worden gegroepeerd en omgezet in batterijpakketten voor verschillende toepassingen.
Belangrijke componenten:
- PCM/BMS-kaart: Voorkomt overladen, overontladen en kortsluiting.
- Temperatuursensoren en zekeringen: Voor veiligheidsbewaking
- Plastic behuizing, koellichamen of aluminium kast
Eindtests:
- Laad-/ontlaadcycli
- Prestaties bij hoge en lage temperaturen
- Valtests, overstroomsimulatie
Alleen gecertificeerde pakketten worden op de markt gebracht.
Vereenvoudigd stroomdiagram van lithium-ion batterijproductie
| Fase | Stap | Belangrijkste apparatuur |
|---|---|---|
| Elektrode maken | Mengen → Coaten → Drogen → Kalanderen → Snijden → Inkeping | Mixer, Coater, Kalander, Snijmachine |
| Celassemblage | Stapelen/Wikkelen → Lassen → Injectie → Afdichten | Wikkelmachine, Stapelaar, Laserlasser |
| Activering | Vorming → Veroudering → Testen | Laadapparatuur, Testlijnen |
| Pakketassemblage | BMS-integratie → Lassen → Eindtest | Lasapparaten, BMS-tester |
Het proces van het maken van lithium-ion batterijen omvat zeer nauwkeurige apparatuur, strikte milieubeheersing en zorgvuldige aandacht voor chemische en mechanische details. Van slurry mengen tot batterijpakket testen, elke stap is ontworpen om veiligheid, consistentie en prestaties te garanderen.
Met voortdurende innovatie —MOTOMA-technologie, zoals vaste-stof elektrolyten, droge elektrodeprocessen en AI-gebaseerde kwaliteitscontrole— wordt de toekomst van lithiumbatterijproductie nog efficiënter, veiliger en duurzamer.